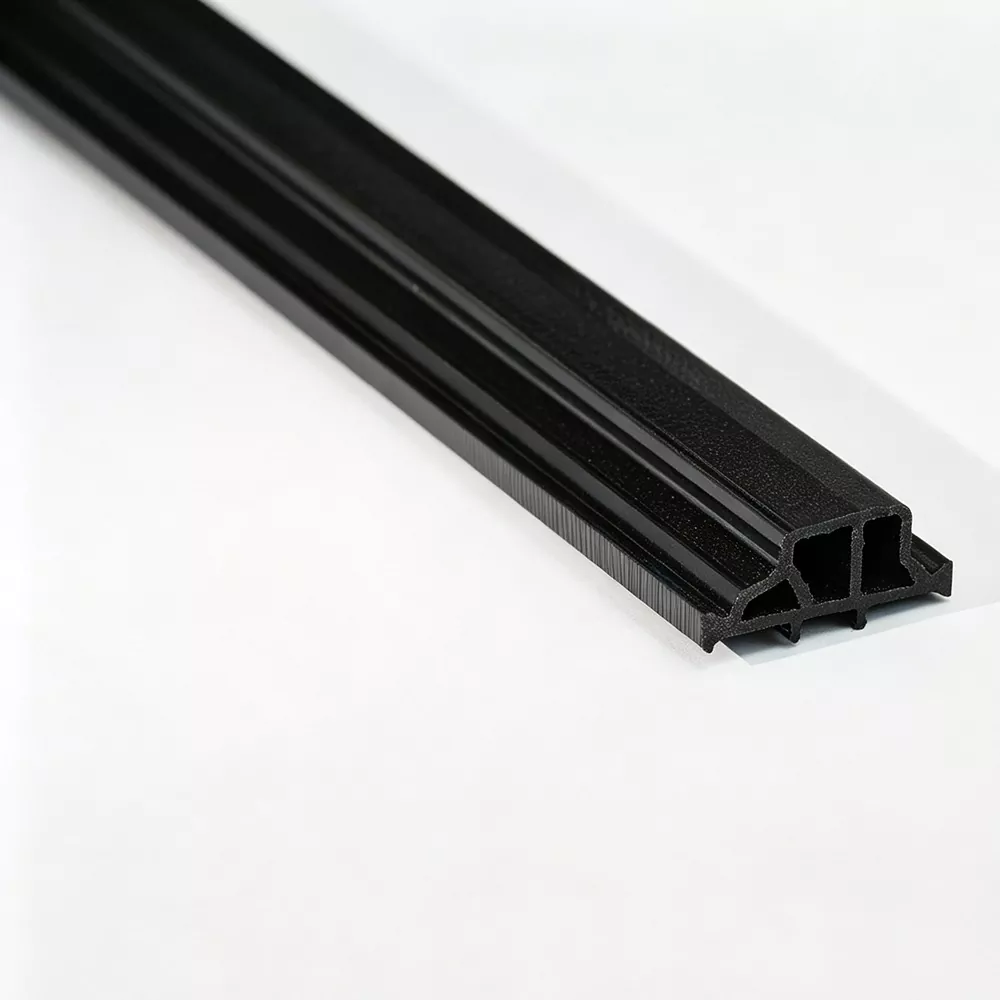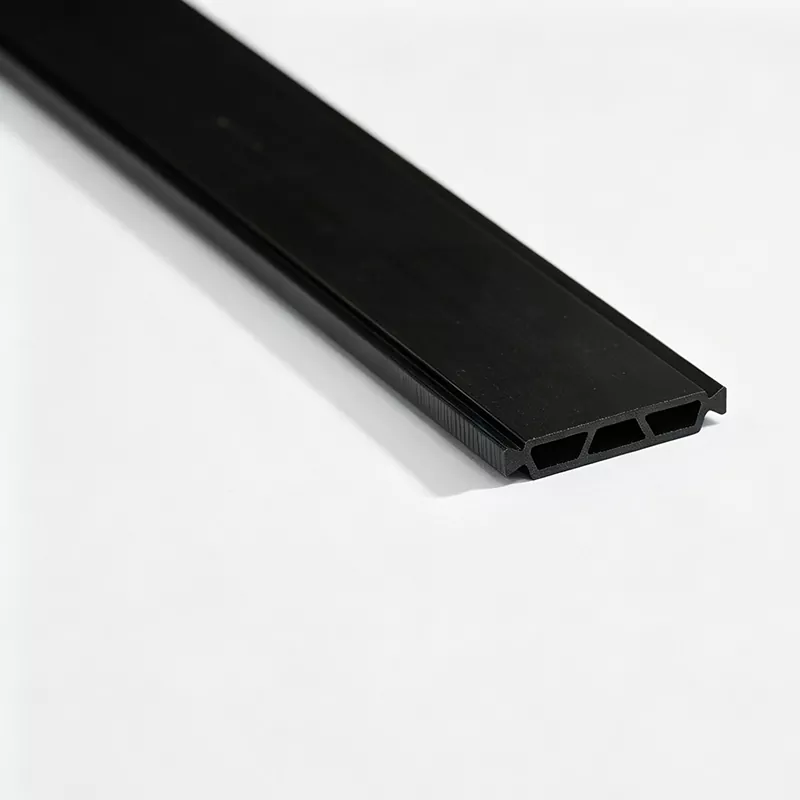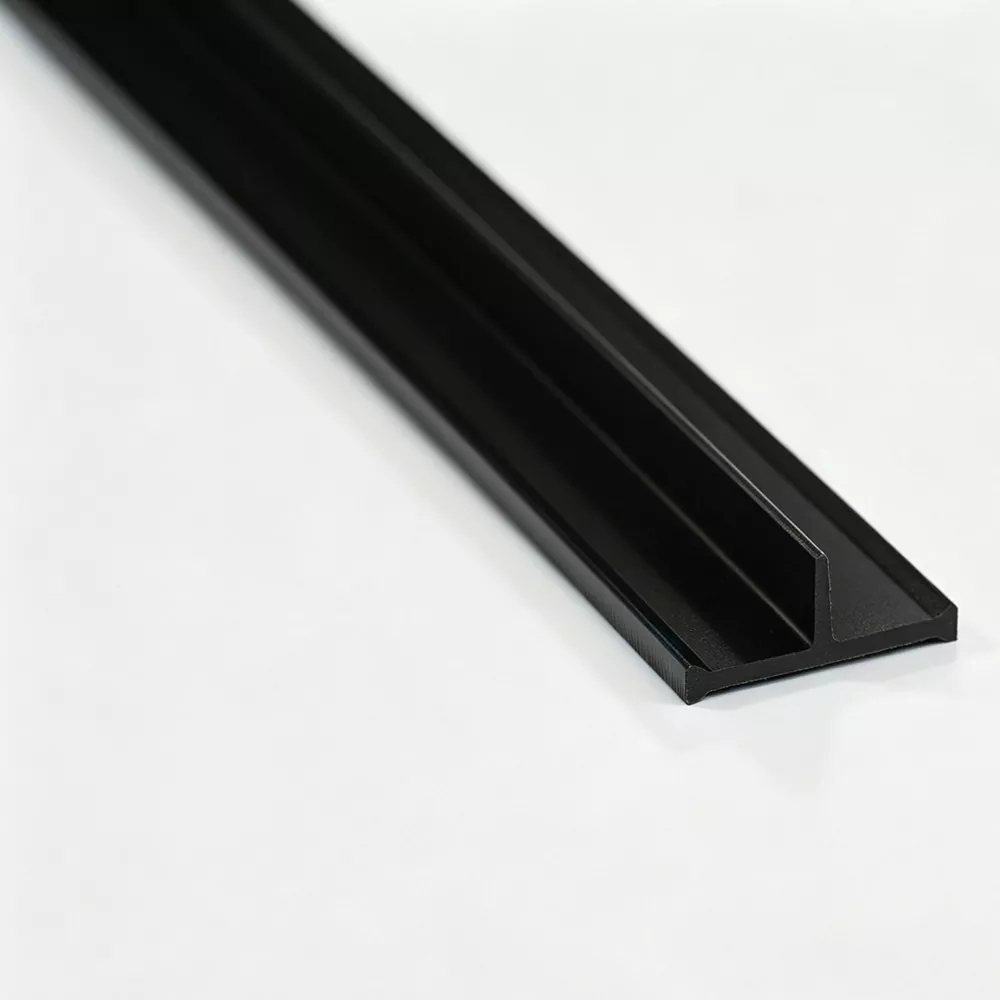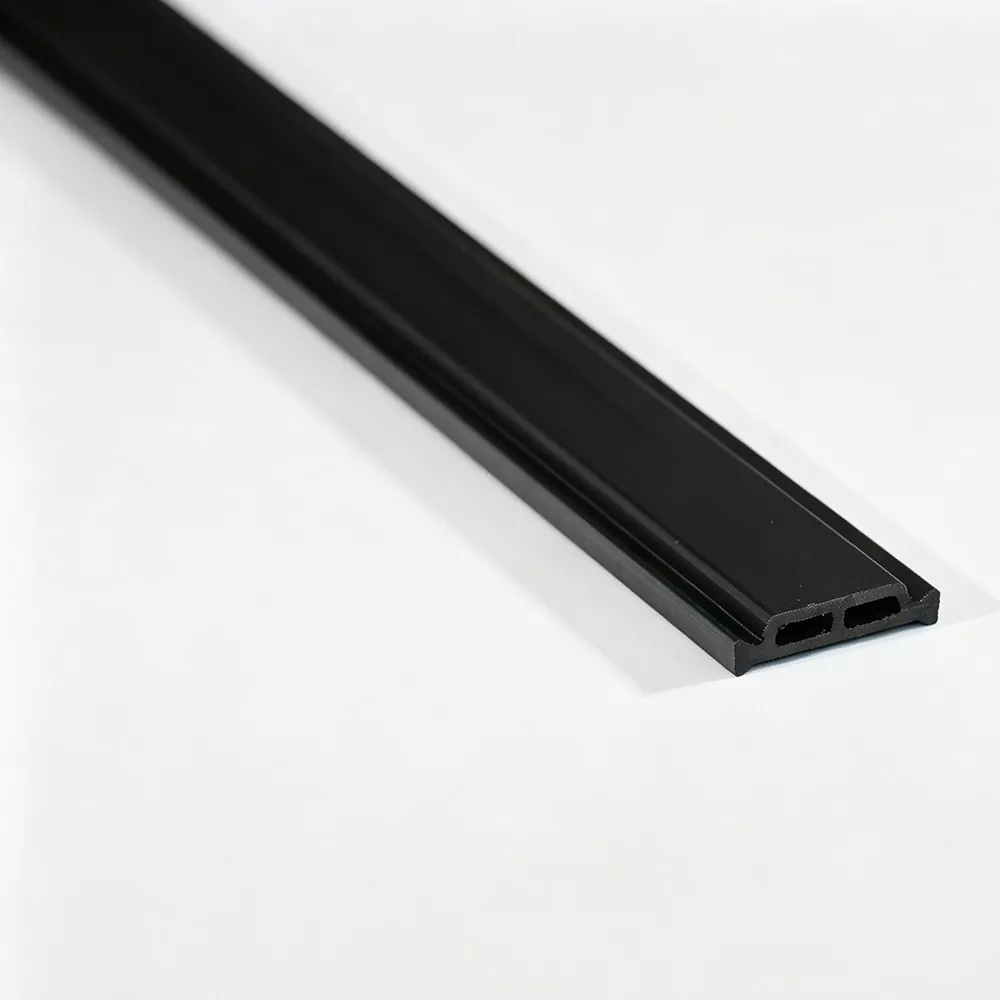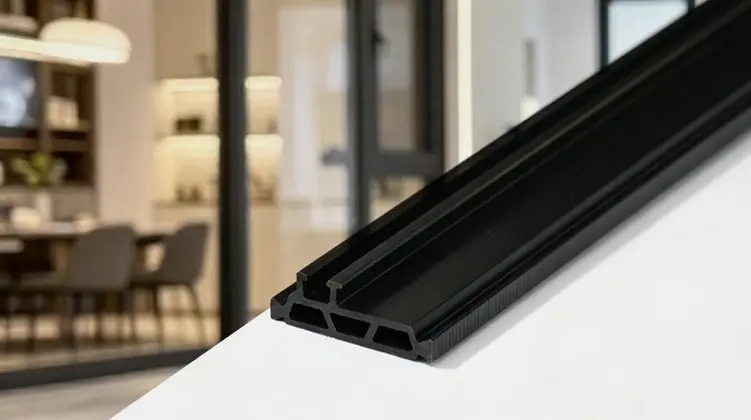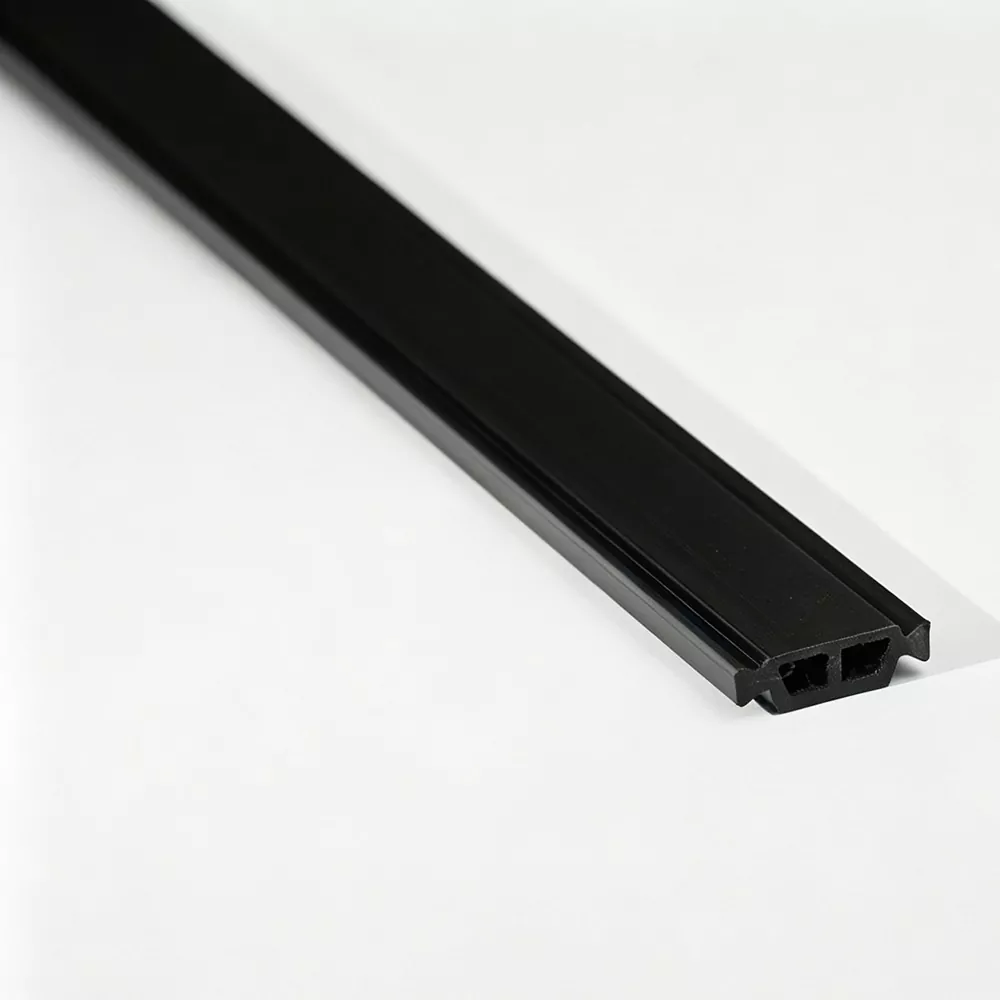
Thermal Break Stripsför termiskt brutna aluminiumsystem är beroende av mer än en lågkonduktivitetskomponent. Isoleringsprofilen måste passa in i aluminiumhåligheten exakt, förbli mekaniskt inkopplad under monteringen och förbli formstabil under service. Den här guiden förklarar hur PA66 GF25-profiler fungerar, hur aluminiumprofilen bestämmer sektionen, hur produktionsförhållandena påverkar konsistensen och vilka tekniska detaljer som bör ses över innan en specifikation slutförs.
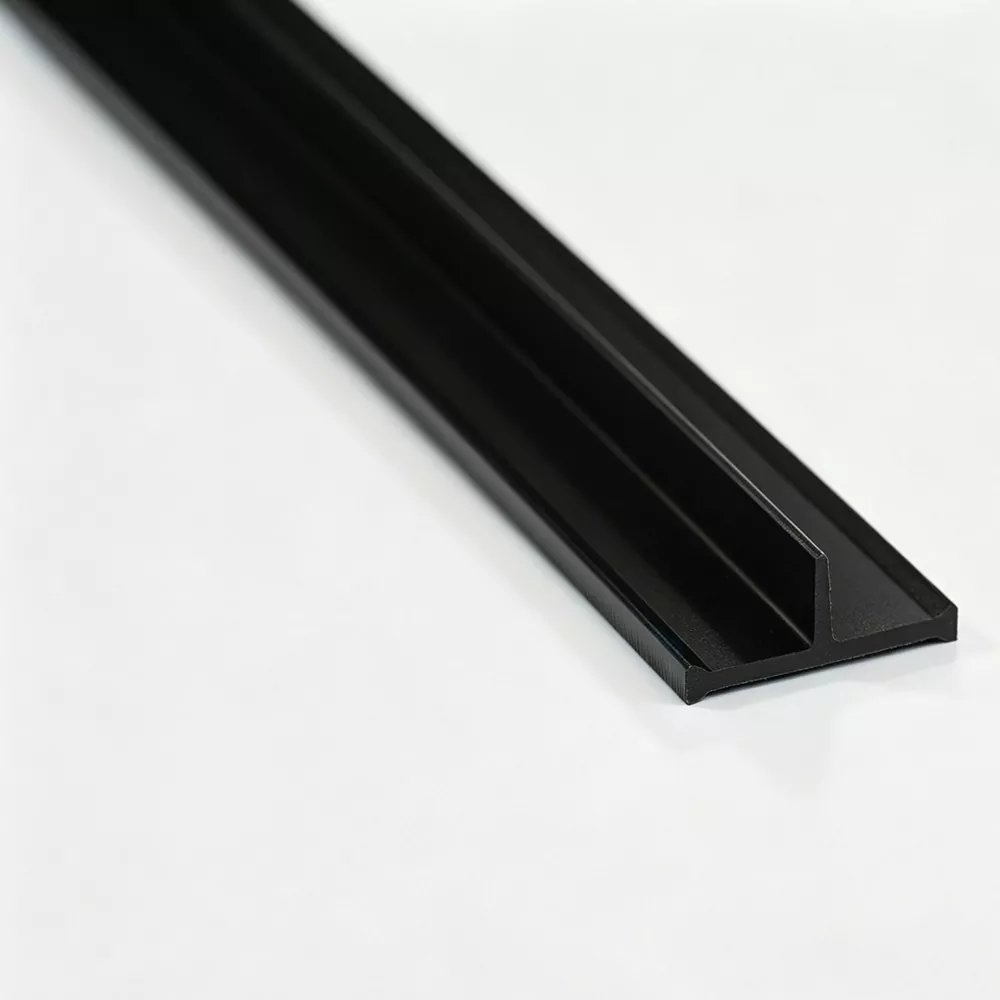
För en termiskt bruten aluminiumram sitter den isolerande sektionen mellan separerade aluminiumelement och avbryter den direkta metalliska värmeöverföringsvägen. PA66 GF25 är lämplig för denna roll eftersom nylonmatrisen ger en icke-metallisk barriär medan 25 % glasfiberförstärkning ger den styvhet och dimensionsstabilitet som krävs för profilmontering. Prestandan bestäms dock inte enbart av materialet. Kavitetsbredd, hålighetsdjup, spårgeometri, låsform, erforderlig separation, remstjocklek och insättnings- eller valsningsmetoden påverkar alla val av sektion. En tillförlitlig specifikation börjar därför med själva aluminiumextruderingen och följer komponenten genom extrudering, kylning, formning, skärning, inspektion och slutmontering.
Klicka på ett avsnitt nedan för att gå direkt till det ämne du behöver.
Aluminium är användbart i fönster, dörrar och fasadinramningar eftersom det kombinerar strukturell styrka med en yta som är relativt lite underhållsfri. Dess höga värmeledningsförmåga skapar också en utmaning: när inre och yttre aluminiumelement förblir direkt sammankopplade med metall, kan värme passera genom ramen längs en kontinuerlig ledande bana. En termiskt bruten design ändrar den vägen genom att placera en icke-metallisk sektion mellan de separerade aluminiumkomponenterna.
Syftet medThermal Break Stripsär därför inte bara att "fylla ett tomrum". Den infogade profilen måste upprätthålla en kontrollerad separation samtidigt som den fungerar som ett strukturellt gränssnitt. Den måste förbli sittande inne i aluminiumhåligheten, motstå rörelser orsakade av monteringskrafter och bevara den geometri som krävs av den färdiga ramen. Den termiska funktionen och den mekaniska funktionen är sammanlänkade.
Grundprincip:aluminiumprofilen ger ramstrukturen, medan polyamidsektionen avbryter den direkta metalliska bryggan mellan de inre och yttre delarna. Det slutliga resultatet beror på både termisk separation och säkert ingrepp.
Värme rör sig inte genom en ram i endast en riktning. Den följer de tillgängliga ledande vägarna genom materialen och lederna. En kontinuerlig aluminiumbana kan därför kringgå den avsedda isolerade håligheten om inte systemet är utformat för att avbryta den vägen. En korrekt placerad polyamidsektion minskar den direkta metall-till-metall-kopplingen och skapar en längre, mindre ledande väg genom enheten.
Det är därför geometrin är lika viktig som den nominella materialbeskrivningen. Två profiler gjorda av samma förstärkta polymer kan bete sig olika när deras bredd, höjd, låsform eller väggtjocklek inte stämmer överens med den avsedda extruderingen.
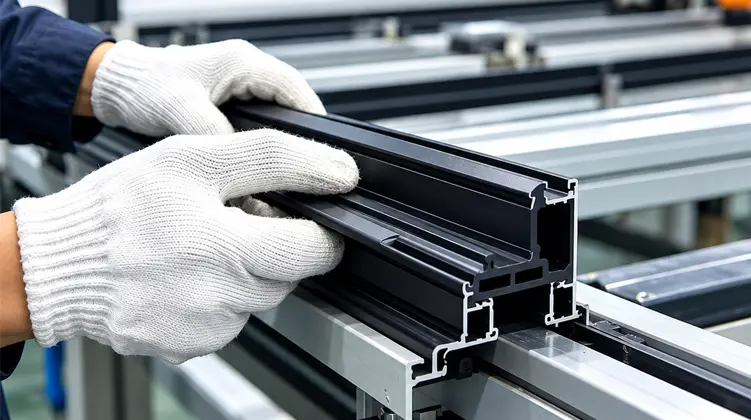
Vid praktisk tillverkning måste komponenten även överleva de handlingar som utövas under insättning och valsformning. En profil som isolerar väl men spricker vid montering, glider i hålrummet eller saknar tillräckligt skjuvmotstånd kan inte ge en pålitlig produktionslösning. Det tekniska målet är att uppnå termiska avbrott utan att offra monteringsstabilitet.
Av denna anledning bör sektionsvalet börja med aluminiumprofilen snarare än med en generisk produktetikett. Formen är en del av den tekniska specifikationen.
Polyamid 66 förstärkt med 25 % glasfiber, vanligen identifierad som PA66 GF25, är lämplig för termiskt separerade aluminiumprofilsystem eftersom den kombinerar en icke-metallisk struktur med den styvhet som behövs vid monteringsgränssnittet. Glasfibrerna förstärker polymermatrisen och hjälper profilen att behålla sin form under mekanisk belastning.
För arkitektonisk profilproduktion har den kombinationen en praktisk fördel: isoleringsdelen förväntas inte fungera som en lös insats. Den är formad till en exakt sektion som måste förbli i kontakt med aluminiumet medan den sammansatta ramen hanteras, tillverkas och används.
Den förstärkta matrisen förbättrar styvheten och den mekaniska stabiliteten, vilket hjälper sektionen att motstå införing, rullning och fortsatt ingrepp i aluminiumprofilen.
Noggranna dimensioner hjälper profilen att förbli korrekt monterad i hålrummet, vilket är viktigt när aluminiumspåret har en definierad låsgeometri.
Polyamidsegmentet avbryter den direkta metallvärmeöverföringsvägen mellan separerade inre och yttre aluminiumsektioner.
Kontrollerad extrudering, kylning och formningsförhållanden stöder konsistens över hela den färdiga profilens längd.
Ett material med högre hållfasthet löser inte automatiskt ett felaktigt tvärsnitt. Om en låsfunktion är för stor kan införingskraften bli för stor. Om ingreppsytan är för liten kan det hända att profilen inte uppnår det erforderliga mekaniska fästet. Om väggtjockleken är olämplig kan lokal belastning koncentreras under monteringen.
PA66 GF25 bör därför betraktas som en del av designsystemet. Materialval, extruderingskvalitet och profilgeometri måste samverka.
Nylonmaterial är känsliga för fukt under bearbetning. Kontroll av inkommande material och disciplinerade extruderingsförhållanden hjälper till att minska variationen i smältbeteende och färdiga dimensioner. Av denna anledning är det användbart att kontrollera materialfuktighet, smältflödesegenskaper och glasfiberinnehåll innan produktionen påbörjas.
Samma princip gäller för kylning och formning. En profil som lämnar formen är ännu inte en färdig, formstabil komponent. Nedströmsprocessen påverkar hur sektionen sätter sig i sin slutliga form och därmed hur konsekvent den passar in i aluminiumhåligheten.
Praktisk takeaway:PA66 GF25 ger materialbasen för ett starkt termiskt separerat gränssnitt, men den färdiga profilen beror fortfarande på extruderingskontroll, kylning, formning, dimensionsinspektion och kompatibilitet med aluminiumprofilen.
Det finns ingen universell listsektion som passar alla aluminiumprofiler. Kaviteten som skapas av aluminiumprofilen definierar det fysiska utrymmet som är tillgängligt för den isolerande komponenten, medan låsstrukturen bestämmer hur komponenten hålls. En tekniskt välgrundad urvalsprocess börjar därför med att studera extruderingen snarare än att välja en sektion från enbart ett namn.
När ett nytt termiskt brutet system utvecklas bör de erforderliga dimensionerna övervägas tillsammans. En förändring i kavitetsdjup kan påverka profilhöjden. En förändring i spårets form kan påverka låsgeometrin. En förändring av den nödvändiga separationen kan påverka den tillgängliga väggtjockleken. Dessa dimensioner utgör ett sammanhängande designproblem.
| Aluminiumprofilfaktor | Relaterat isoleringskrav | Varför det spelar roll |
|---|---|---|
| Kavitets bredd | Profilbredd | Sektionen måste uppta kaviteten utan överdriven löshet eller införingskraft. |
| Kavitetsdjup | Profilhöjd | Höjden påverkar hur komponenten sitter inuti aluminiumet och hur mycket ingrepp som är tillgängligt. |
| Spårstruktur | Låsgeometri | Att matcha spåret är viktigt för stabil mekanisk retention. |
| Krävs separation | Väggtjocklek och sektionsform | Profilen måste skapa den avsedda icke-metalliska separationen utan att störa monteringen. |
| Monteringsprocess | Insättnings- och rullningskompatibilitet | Sektionen måste tåla de krafter och rörelser som är förknippade med den valda produktionsmetoden. |
En aluminiumprofilritning kan avslöja kavitetsdimensioner, spårkonfiguration, sektionstoleranser och omgivande vägggeometri som ett produktnamn inte kan kommunicera. När sektionen är ovanlig minskar ritningen också risken för att välja en till synes liknande profil som har en annan låsstruktur.
Viktig information inkluderar kavitetens bredd och djup, spårets form, den avsedda orienteringen, erforderlig separation och eventuella dimensionsbegränsningar som den slutliga ramen medför. Monteringskrav bör registreras samtidigt.
Vanliga I-Type, C-Type och T-Type sektioner täcker många etablerade aluminiumprofilstrukturer. Deras användbarhet kommer från igenkännliga tvärsnittsmönster, inte från ett påstående om att en form är lämplig för alla system. Specialformade sektioner är relevanta när aluminiumprofilen använder ett distinkt hålrum eller låsarrangemang.
En skräddarsydd sektion kan utvecklas kring själva extruderingsgeometrin. Målet är inte att skapa komplexitet för sin egen skull, utan att få polymerprofilen att fungera med det mekaniska gränssnittet som redan definierats av aluminiumkonstruktionen.
Jinxingkan granska en profilritning innan produktion för att avgöra om en befintlig sektion är lämplig eller om ett speciellt tvärsnitt krävs.
Tvärsnittet styr hur polymerkomponenten interagerar med aluminiumet. Små dimensionsförändringar kan förändra införingskraften, låsbeteendet och lastfördelningen. I en produktionsmiljö blir dessa skillnader synliga när operatörer stöter på svår införing, lokal sprickbildning, ofullständig ingrepp eller inkonsekvent rullformning.
Under införandet måste profilen komma in i aluminiumhåligheten med en kontrollerad motståndsnivå. För lite motstånd kan indikera otillräckligt ingrepp och kan göra profilen mer sårbar för rörelse. För mycket motstånd kan öka monteringskraften och lägga onödig belastning på sektionen eller omgivande aluminiumdetaljer.
Dimensionskonsistens längs extruderingen är därför viktig. En sektion som är korrekt vid ett tillfälle men varierar märkbart någon annanstans kan ge en ojämn monteringsupplevelse. Kontrollerad draghastighet, kylningsförhållanden och formning hjälper till att minska denna typ av variation.
Vissa termiskt brutna aluminiumsystem använder en valsningsprocess för att mekaniskt låsa polymersektionen i profilen. Under denna operation formas aluminiumet runt den insatta komponenten och aggregatet utsätts för mekaniska belastningar. Polymeren måste behålla sin integritet medan låsgränssnittet skapas.
Glasfiberorientering inom den extruderade profilen är relevant här. En välkontrollerad extruderingsprocess syftar till att stödja sektionens längsgående hållfasthet samtidigt som den tillhandahåller det tvärgående skjuvmotstånd som behövs vid gränsytan. Det exakta resultatet beror på materialformulering och bearbetningsförhållanden, så produktionskontroll är fortfarande viktigt.
Sprickbildning under montering ska inte omedelbart behandlas som ett problem med enbart material. Möjliga bidragsgivare inkluderar ett olämpligt tvärsnitt, överdriven interferens, felaktiga spårdimensioner, ogynnsamma bearbetningsförhållanden, otillräcklig kylkontroll eller monteringsparametrar som lägger koncentrerad belastning på profilen.
Att undersöka hela gränssnittet är mer användbart än att ändra en variabel isolerat. Aluminiumspåret, polymersektionen och monteringsprocessen bildar ett mekaniskt system.
Designperspektiv:mekanisk stabilitet uppnås genom växelverkan mellan materialstyrka, sektionsgeometri och kontrollerad montering. Ett väldefinierat tvärsnitt gör det lättare att hålla dessa faktorer i linje.
Dimensionell stabilitet börjar med råvarans tillstånd och fortsätter genom extrudering, kylning, formning och skärning. Om ett steg driver, kan stöten uppstå senare under profilmonteringen. Det är därför processparametrar är mer användbara när de registreras och övervakas i produktionsstadiet snarare än att bara förlita sig på en sista visuell kontroll.
Termiskt separerade aluminiumsystem förekommer i flera arkitektoniska tillämpningar. Isoleringskomponenten utför samma grundläggande funktion över dem - att skapa en icke-metallisk separation mellan aluminiumelement - men den omgivande profilgeometrin och den mekaniska belastningen kan skilja sig åt.
Fönsterbågar och bågar använder separerade aluminiumsektioner för att minska den direkt ledande vägen genom ramen. Polymersektionen måste förbli stabil i spåret under tillverkning och användning.
Dörrprofiler behöver termisk separation tillsammans med mekanisk stabilitet, speciellt där karmen upplever upprepad öppning, stängning och hantering.
Fasadinramning kan innefatta stolpar, akterspegel och andra separerade aluminiumelement. Profilgeometrin varierar beroende på system, så sektionsmatchning är särskilt viktig.
Särskilda sektioner kan användas när en extrudering har en distinkt hålighet, låsgränssnitt eller dimensionsarrangemang som inte ligger i linje med en gemensam profil.
Fönsterenheter innehåller vanligtvis flera aluminiumsektioner och skarvar, så den isolerande profilen måste följa geometrin för varje avsett gränssnitt. Bågen och ramen får inte ha identiska hålrum, och en profil som fungerar på en plats kanske inte är lämplig på en annan. Tydliga snittritningar hjälper till att hålla komponentvalet i linje med varje extrudering.
Dörrar lägger extra vikt vid mekanisk stabilitet eftersom deras profiler hanteras ofta och kan utsättas för upprepade rörelser. Den isolerande komponenten måste förbli inkopplad utan att bli en källa till sprickbildning eller dimensionsinstabilitet under tillverkningen.
Gardinväggsinramning involverar ofta långa profiler och flera strukturella gränssnitt. Dimensionskonsistens längs extruderingen blir viktig eftersom små förändringar som upprepas över en lång sektion kan påverka monteringsförhållandena. Isoleringsprofilen måste också fungera med den specifika stolpen eller akterspegelns geometri snarare än en antagen generisk hålighet.
Arkitektoniska aluminiumsystem är inte begränsade till standardgeometrier. Ett speciellt spår, ovanlig sektionshöjd eller ett annat låsarrangemang kan kräva en specialutvecklad polymerprofil. I dessa fall bör utvecklingen styras av aluminiumprofilen och den faktiska monteringssekvensen.
Extruderingskvaliteten påverkas av hela produktionskedjan snarare än en enda maskininställning. Materialberedning, extrudering, kylning, formning och skärning bidrar var och en till den slutliga profilen. En disciplinerad process gör det lättare att koppla samman färdiga dimensioner med registrerade tillverkningsförhållanden.
PA66 nylon och glasfiber bör kontrolleras innan de går in i extruderingssystemet. Materialinspektion kan inkludera smältflödesindex, glasfiberhalt och fukt. Dessa kontroller ger en praktisk baslinje för processstabilitet och hjälper till att identifiera materialvariationer innan det blir ett dimensionsproblem.
Flera parallella strängsprutningslinjer med dubbelskruv kan kombineras med dedikerade formar och kylsystem för att producera olika profilgeometrier. Extruderingstemperatur, draghastighet och kylvattentemperatur påverkar hur materialet strömmar, lämnar formen och sätter sig i sin slutliga form.
Formen i sig är en viktig del av processen. Verktyget måste återge det avsedda tvärsnittet konsekvent, inklusive de små låsnings- eller styrfunktionerna som kanske inte är uppenbara från ett enkelt produktnamn.
Omedelbart efter extruderingen kräver varmprofilen kontrollerad kylning och formning. För snabb, för långsam eller ojämn kylning kan påverka dimensioner och yttillstånd. En stabil nedströmsprocess hjälper till att upprätthålla den avsedda sektionen över hela produktionsomgången.
Extrudering påverkar också orienteringen av armeringen inuti polymeren. Bearbetningsmetoden är avsedd att stödja profilens längsgående hållfasthet och det tvärgående skjuvmotståndet vid gränsytan. Eftersom remsan kan utsättas för införings- och rullformningsbelastningar är dessa egenskaper relevanta för monteringsprestanda.
Produktionsmålet är därför mer än ett visuellt korrekt tvärsnitt. Det är en sektion med repeterbara dimensioner, stabil ytkvalitet och mekaniska egenskaper som passar den avsedda monteringsprocessen.
Inspektion är mest användbar när den är fördelad över produktionsled. En slutbesiktning kan bekräfta om den färdiga profilen uppfyller vissa krav, men processkontroller ger bättre möjlighet att identifiera avdrift innan stora kvantiteter färdigställs.
Regelbundna produktionskontroller kan övervaka tvärsnittsdimensioner och yttillstånd under körningen. Processparametrar kan registreras för spårbarhet, vilket gör att dimensionsförändringar kan granskas mot tillverkningsförhållanden.
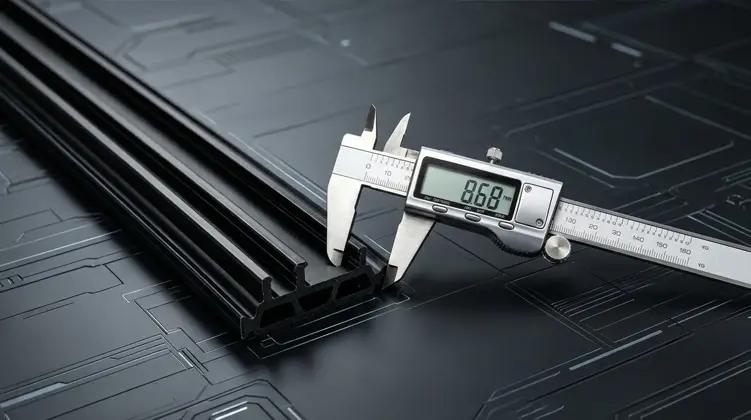
Typiska visuella kontroller fokuserar på profilytan, kantintegritet och uppenbara defekter. Dimensionskontroller fokuserar på bredd, höjd, väggtjocklek och andra kritiska egenskaper som definieras av sektionsritningen.
Beroende på tillämpliga krav kan laboratorieutvärdering täcka densitet, Shore-hårdhet, longitudinell draghållfasthet, tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansionsegenskaper. Syftet är att koppla samman mätbara material- eller färdigprofilegenskaper med de förhållanden som förväntas i den slutliga ansökan.
| Inspektionsområde | Typiskt fokus | Produktionsvärde |
|---|---|---|
| Råvara | Fukt, smältflödesindex och glasfiberhalt | Skapar ett stabilt startförhållande för extrudering. |
| Profilmått | Bredd, höjd, väggtjocklek och kritisk geometri | Stöder konsekvent hålighetspassning och låsning. |
| Ytans skick | Synliga defekter, kantintegritet och kontinuitet | Hjälper till att identifiera extruderings- eller nedströmsformningsproblem. |
| Mekaniska egenskaper | Longitudinell och tvärgående hållfasthet, hårdhet | Tillhandahåller data relaterade till montering och servicelastning. |
| Miljöegenskaper | Vattenbeständighet, termisk åldring och linjär expansion | Stöder utvärdering av dimensionellt beteende under relevanta förhållanden. |
Före leverans kan färdiga profiler kontrolleras för utseende och mått mot produktionsspecifikationen. En engelsk inspektionsrapport kan åtfölja varorna vid behov, vilket skapar en tydlig registrering av det uppmätta produktens skick.
Spårbarhet är användbart när en profil beter sig annorlunda under monteringen. Istället för att behandla varje problem som en isolerad händelse tillåter produktionsposter att sektionsdimensioner, processinställningar och inspektionsresultat kan granskas tillsammans. Detta gör teknisk kommunikation mer exakt och hjälper till att skilja ett profilpassningsproblem från ett monteringsprocessproblem.
Innan en profil går in i vanlig produktion är den mest användbara informationen vanligtvis informationen som definierar gränssnittet aluminium-polymer. Ett tydligt tekniskt paket minskar oklarheten och ger extruderingstillverkaren tillräckligt med sammanhang för att utvärdera lämplig sektion.
Termer som I-Type, C-Type eller T-Type är användbara för att organisera ett produktsortiment, men de ersätter inte en teknisk ritning. En profil med liknande visuell form kan fortfarande ha olika låsdimensioner eller ett annat hålrumsgränssnitt. Namnbaserat urval utan geometrigranskning ökar chansen för monteringssvårigheter.
Extruderingsprofilen bör utvärderas vid sidan av monteringsprocessen. Om komponenten förväntas passera genom en rullningsoperation måste dess tvärsnitt vara kompatibel med den lasten. Om införandet är tätt, bör interferens- och låsgeometrin ses över innan produktionsparametrar ändras.
Användbar kommunikation fokuserar på mätbar information: ritningar, snittmått, monteringsriktning, låsgeometri och avsedd användning. Tydlig information gör det möjligt för tillverkaren att diskutera ett befintligt avsnitt eller utveckla ett speciellt utan att förlita sig på antaganden.
Specifikationskontrollpunkt:den viktigaste frågan är om polymerprofilen är utformad runt aluminiumprofilen. När gränssnittet är klart definierat kan material-, verktygs- och processbeslut utvärderas mot samma mål.
Den fysiska leveransformen ska matcha hur aluminiumsystemet hanteras på produktionsgolvet. Raka sektioner är bekväma när produktionslinjen kapar och matar definierade längder. Ringade sektioner kan vara lämpliga för specifikationer utformade för kontinuerlig hantering och lagring.
| Leveransformulär | Typisk längd | Användbart när | Viktigt övervägande |
|---|---|---|---|
| Rak remsa | 6 meter per styck | Extruderingslinjen eller tillverkningsprocessen fungerar med fasta raka längder. | Bekräfta skärnings-, hanterings- och lagringskrav för den färdiga aluminiumprofilen. |
| Upprullad remsa | 500 meter per rulle för lämpliga specifikationer | Lång kontinuerlig matning och kompakt förvaring är att föredra. | Kontrollera om den valda sektionen och monteringsprocessen är lämpliga för lindad hantering. |
Förpackning och hantering ska skydda profilen från deformation, kontaminering och onödig mekanisk påfrestning. Den lämpliga metoden beror på sektionsformen och hur materialet rör sig från lagring till aluminiummonteringsprocessen.
För vissa profilgeometrier kan en lindad form införa hanteringskrav som inte gäller raka längder. Dessa krav bör övervägas tillsammans med den faktiska tillverkningsutrustningen snarare än att väljas oberoende av profildesignen.
Tekniska problem är ofta lättare att lösa när symtomet skiljs från dess möjliga orsaker. Samma synliga problem kan komma från mer än ett steg i processen, så felsökning bör följa vägen från aluminiumgeometri till polymersektion till monteringsförhållanden.
| Observerat problem | Möjligt område att granska | Användbar kontroll |
|---|---|---|
| Svårt införande | Sektionsbredd, låsfunktion eller aluminiumhålrum | Jämför faktiska mått med den godkända ritningen och granska införingsvillkoren. |
| Sprickbildning vid montering | Interferens, materialtillstånd, geometri eller processbelastning | Inspektera sektionen, materialbearbetningsprotokollen och monteringssekvensen tillsammans. |
| Otillräcklig skjuvhållfasthet | Materialförstärkning, tvärsnitt eller låsgränssnitt | Granska tillämpliga mekaniska testdata och kontrollera inkopplingsgeometrin. |
| Varierande profilmått | Extruderingstemperatur, draghastighet eller kylning | Jämför mätningar under processen med registrerade produktionsparametrar. |
| Löst engagemang | Spårmått, låsform eller underdimensionerad sektion | Bekräfta kavitetsgeometrin och jämför faktiska profildimensioner med målsektionen. |
När införandet känns ovanligt svårt är ökande kraft inte alltid det rätta svaret. Det första steget är att kontrollera om polymerbredden och låsfunktionerna matchar aluminiumhåligheten. Felinriktning, dimensionsvariationer eller en oöverensstämmelse mellan den avsedda och faktiska spårgeometrin kan alla öka monteringsmotståndet.
Sprickbildning kan uppstå på grund av koncentrerad spänning under införande eller rullning. Det kan också förknippas med materialtillstånd eller extruderingsstabilitet. En kontrollerad diagnos jämför den drabbade sektionen med produktionsmätningar och aluminiumgränssnittet istället för att ändra materialkvaliteten utan bevis.
Skjuvprestanda är relaterad till både materialförstärkning och gränssnittsgeometri. Om låsområdet är för litet eller dåligt anpassat, kan en mekaniskt stark polymer fortfarande misslyckas med att uppnå det erforderliga ingreppet. Provning och dimensionsgranskning bör därför övervägas tillsammans.
Detta tillvägagångssätt hjälper till att förvandla monteringsfrågor till specifika tekniska frågor. Det är särskilt användbart under profilutveckling, där en anpassning till en dimension kan påverka flera delar av gränssnittet.
Thermal Break StripsSeparera inre och yttre aluminiumsektioner och reducera direkt värmeöverföring genom termiskt brutna aluminiumprofiler. Polyamidsektionen skapar en icke-metallisk barriär inuti ramen samtidigt som den fungerar som ett mekaniskt gränssnitt för de sammansatta aluminiumsektionerna.
Kärnmaterialet är PA66 nylon förstärkt med 25 % glasfiber, vanligen beskrivet som PA66 GF25. Förstärkningen ger den styvhet och mekaniska stabilitet som krävs för införande, rullning och fortsatt ingrepp i aluminiumprofiler.
Sortimentet omfattar I-Type, C-Type, T-Type och specialformade sektioner för aluminiumfönster, dörrar, gardinväggar och andra termiskt separerade arkitektoniska extruderingssystem.
Vanliga applikationer inkluderar fönsterkarmar och bågar av aluminium, aluminiumdörrar, gardinväggsstolpar och akterspegel, och andra arkitektoniska aluminiumsektioner som kräver termisk separation mellan inre och yttre delar.
Ja. Skräddarsydda dimensioner och tvärsnitt kan utvecklas kring den faktiska aluminiumextruderingsgeometrin. En profilritning med hålrumsmått och låskonstruktion ger en praktisk grund för sektionsval och verktygsgenomgång.
En aluminiumprofilritning, erforderliga sektionsmått, låsgeometri, insticksriktning, monteringsmetod och viktiga toleranser är användbara utgångspunkter. Ju tydligare dessa uppgifter är, desto lättare är det att bekräfta om en standarddel eller en speciell profil är lämplig.
Raka remsor levereras med 6 meter per styck. Ringade remsor finns tillgängliga på 500 meter per rulle för lämpliga specifikationer. Den lämpligaste formen beror på sektionsgeometrin och den hanteringsmetod som används i produktionen.
Ja. Teknisk assistans kan täcka profilslitsdesign, remsinföring, rullformningsförhållanden och vanliga produktionsproblem som svår införing, sprickbildning och otillräcklig skjuvhållfasthet.
Färdiga profiler inspekteras med avseende på utseende och dimensioner före leverans. Beroende på tillämpliga krav kan laboratorieutvärdering även omfatta densitet, Shore-hårdhet, longitudinell och tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansionsegenskaper.
Termisk separation fungerar bäst när polymerkomponenten behandlas som en del av aluminiumsystemet snarare än som ett utbytbart tillbehör. Materialet ger den icke-metalliska barriären, förstärkning ger mekaniskt stöd och tvärsnittet bestämmer hur komponenten griper in i extruderingen. Produktionskontrollen håller sedan den avsedda geometrin konsekvent från råvara till färdig profil.
För etablerade system kan en lämplig I-Type, C-Type eller T-Type sektion redan uppfylla det erforderliga gränssnittet. För en ny eller ovanlig extrudering kan en skräddarsydd geometri utvärderas utifrån ritning, hålrumsmått och monteringsmetod. Detta profilbaserade tillvägagångssätt håller den tekniska diskussionen fokuserad på dimensioner, mekaniskt ingrepp och praktiska produktionsförhållanden.
För arkitektoniska aluminiumtillverkare bör en tydlig specifikation koppla samman fyra element: aluminiumprofilen, polyamidsektionen, tillverkningsprocessen och tillämpliga kvalitetskrav. När dessa element betraktas tillsammans är den resulterande profilen lättare att tillverka, montera och inspektera konsekvent.
Dela sektionsritningen, kavitetsdimensioner och monteringskrav för att diskutera en lämplig standard eller anpassad PA66 GF25-profil för ditt termiskt separerade aluminiumsystem.
Kontakta oss för att diskutera dina krav på aluminiumprofiler