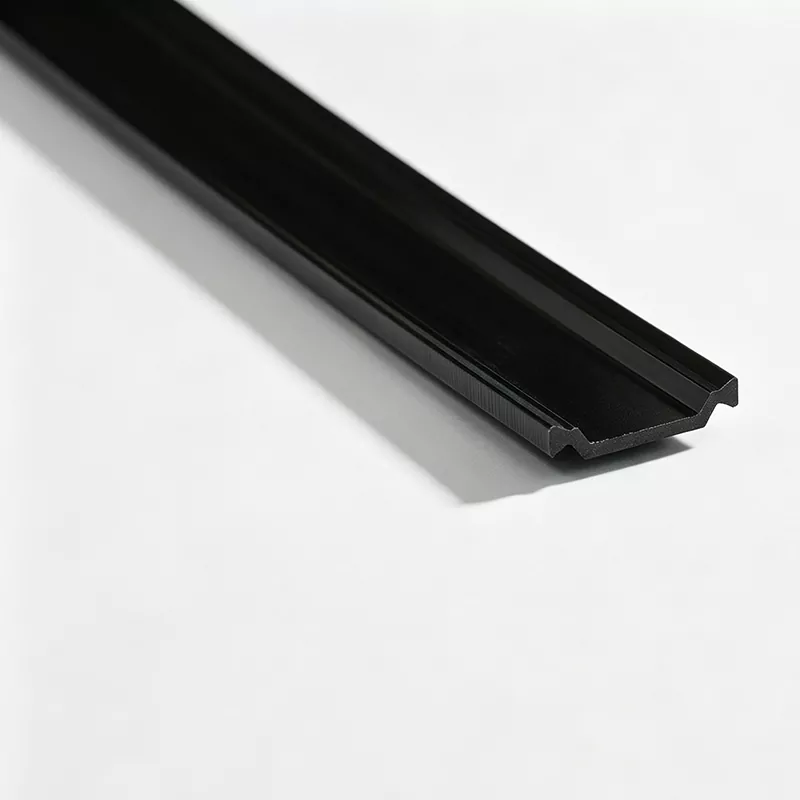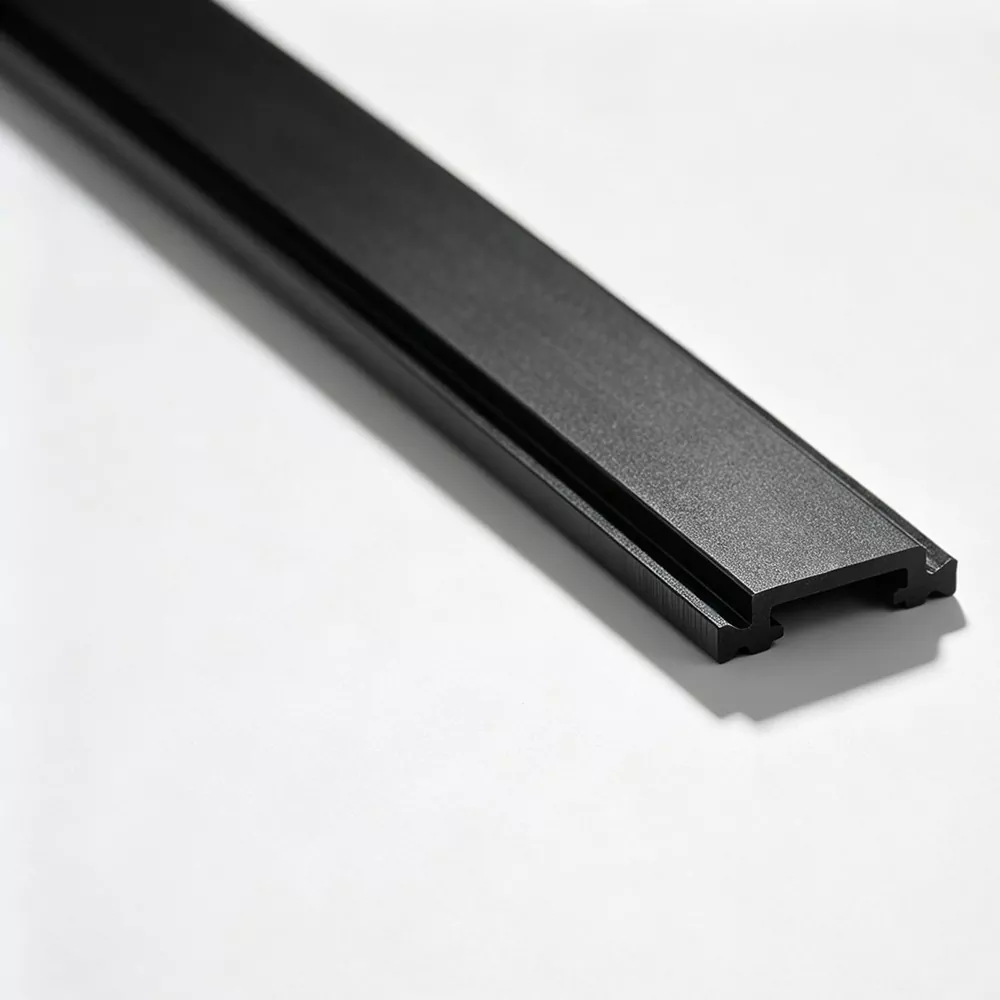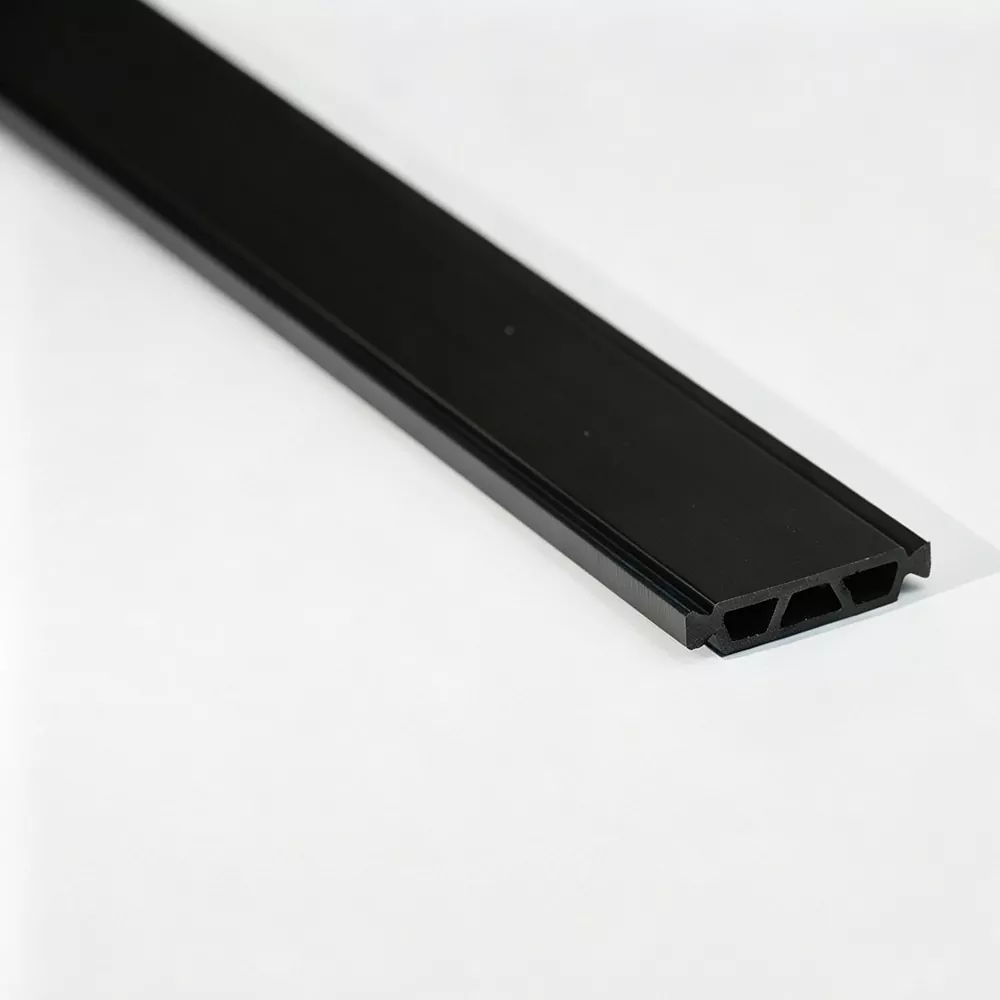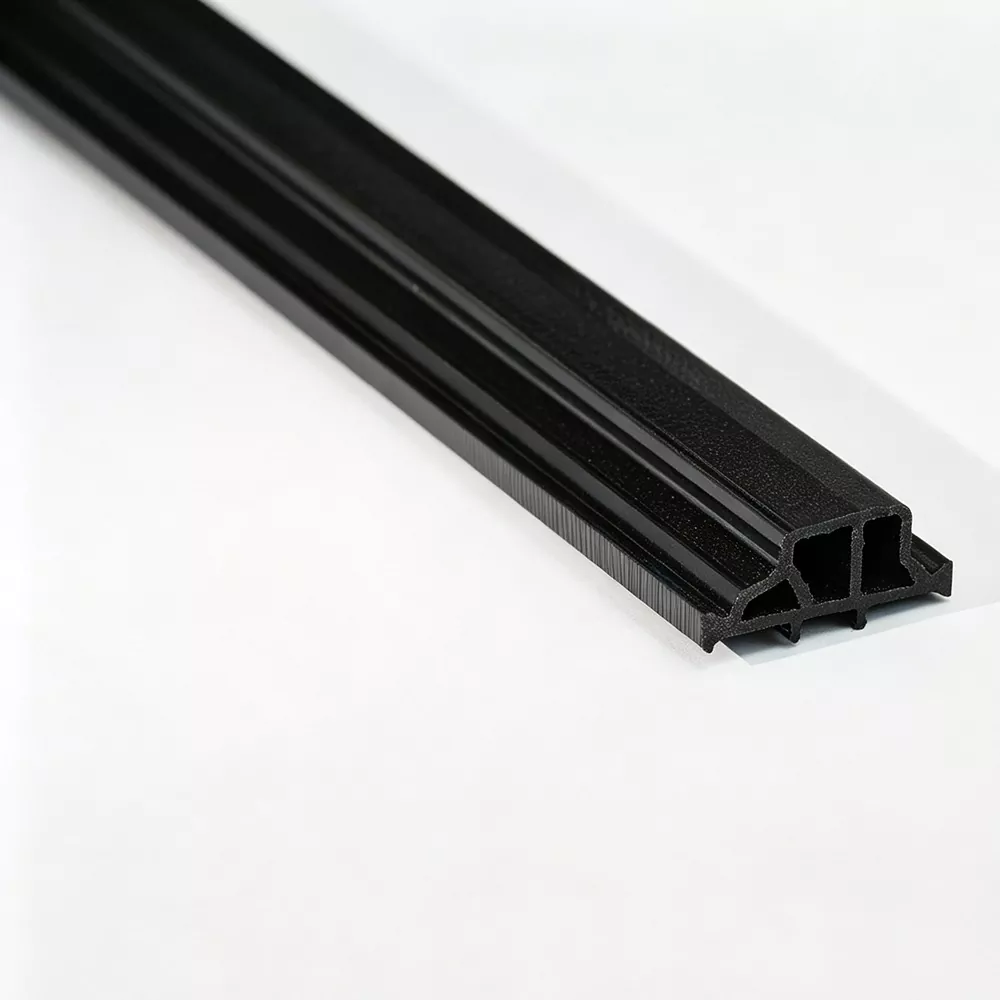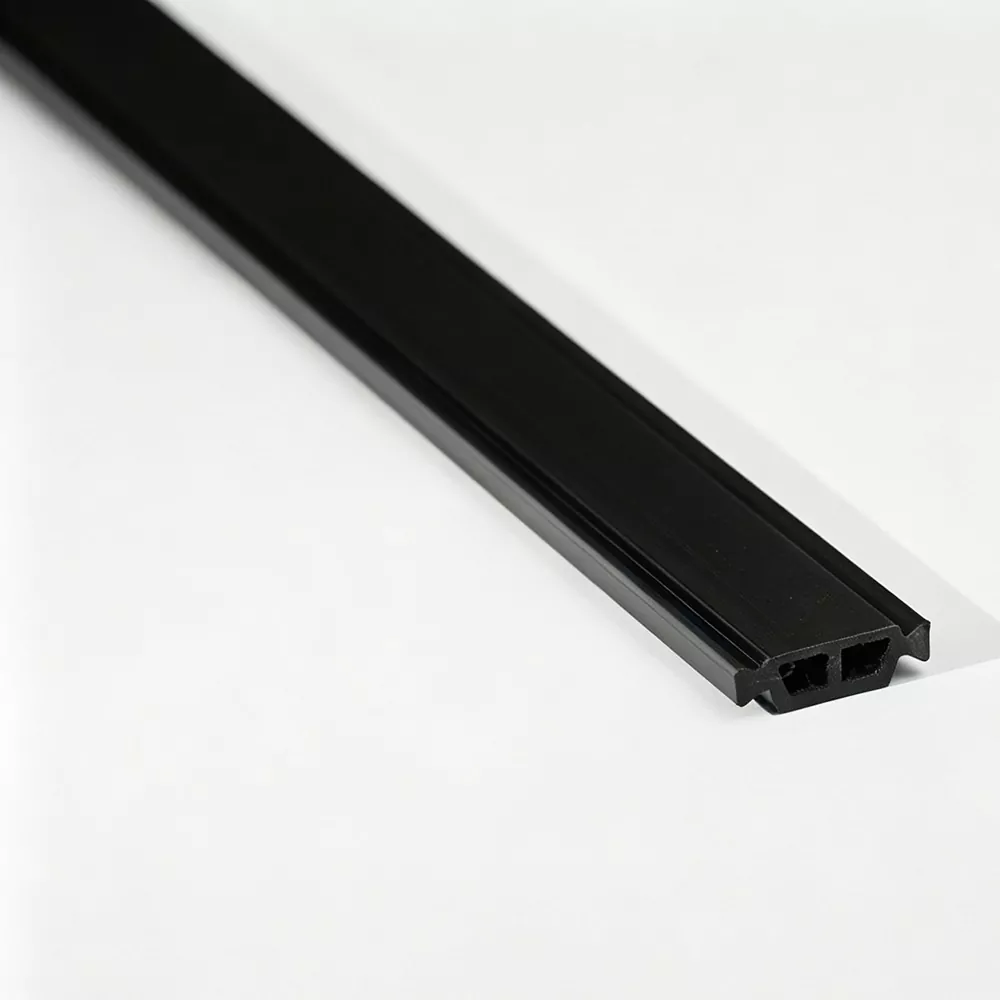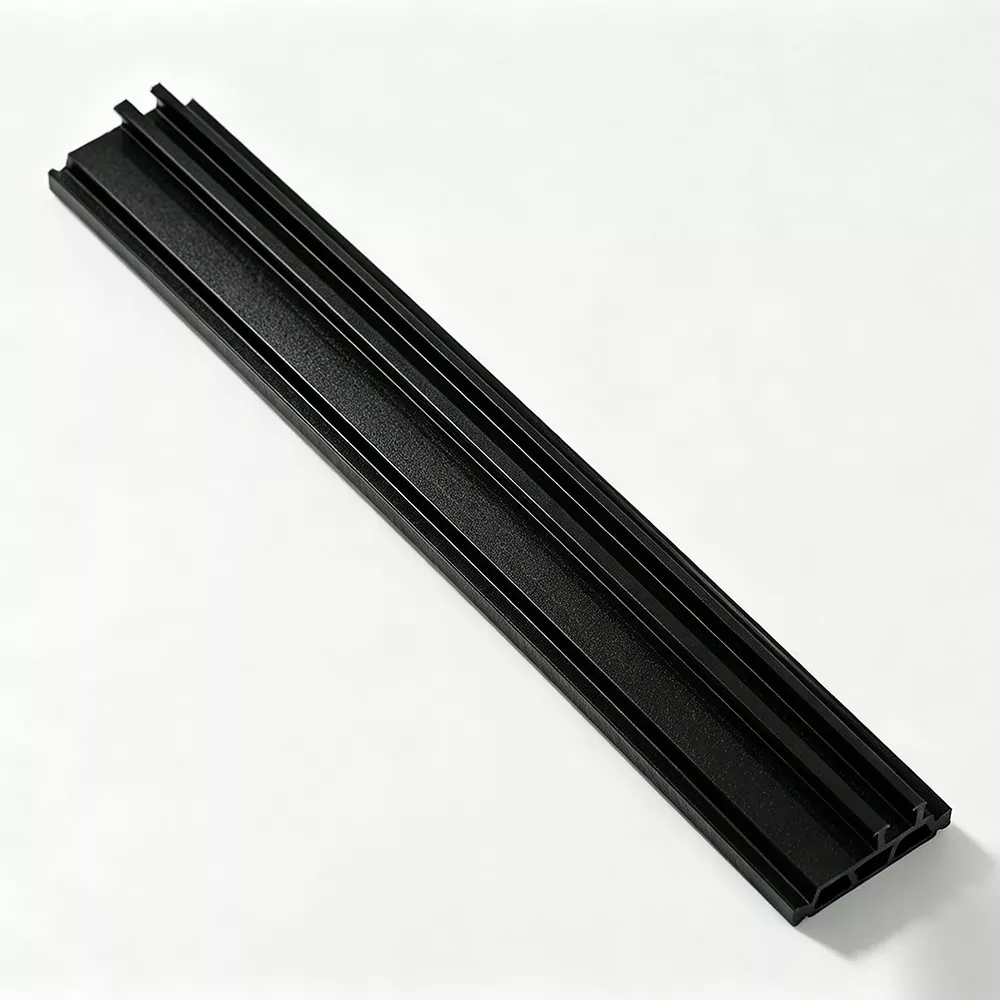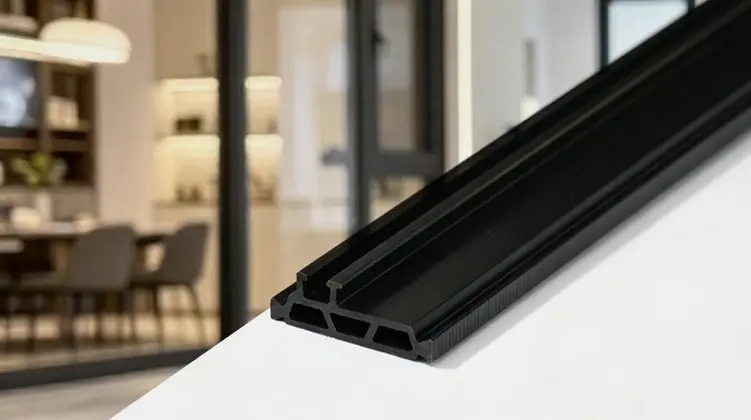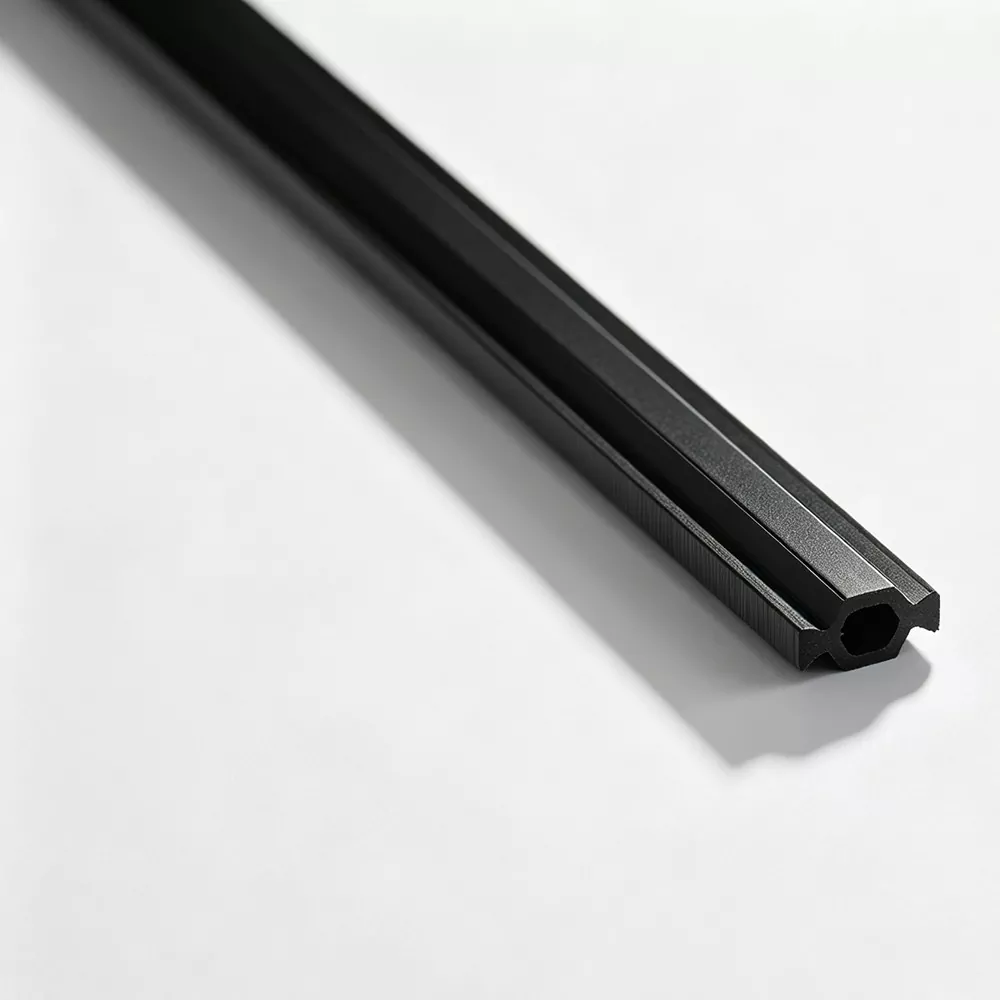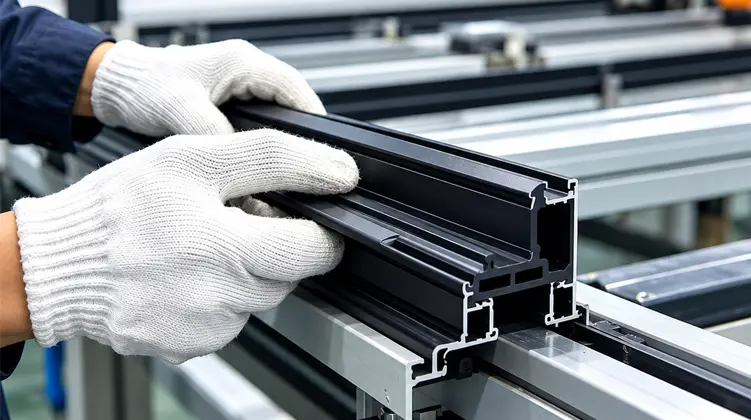
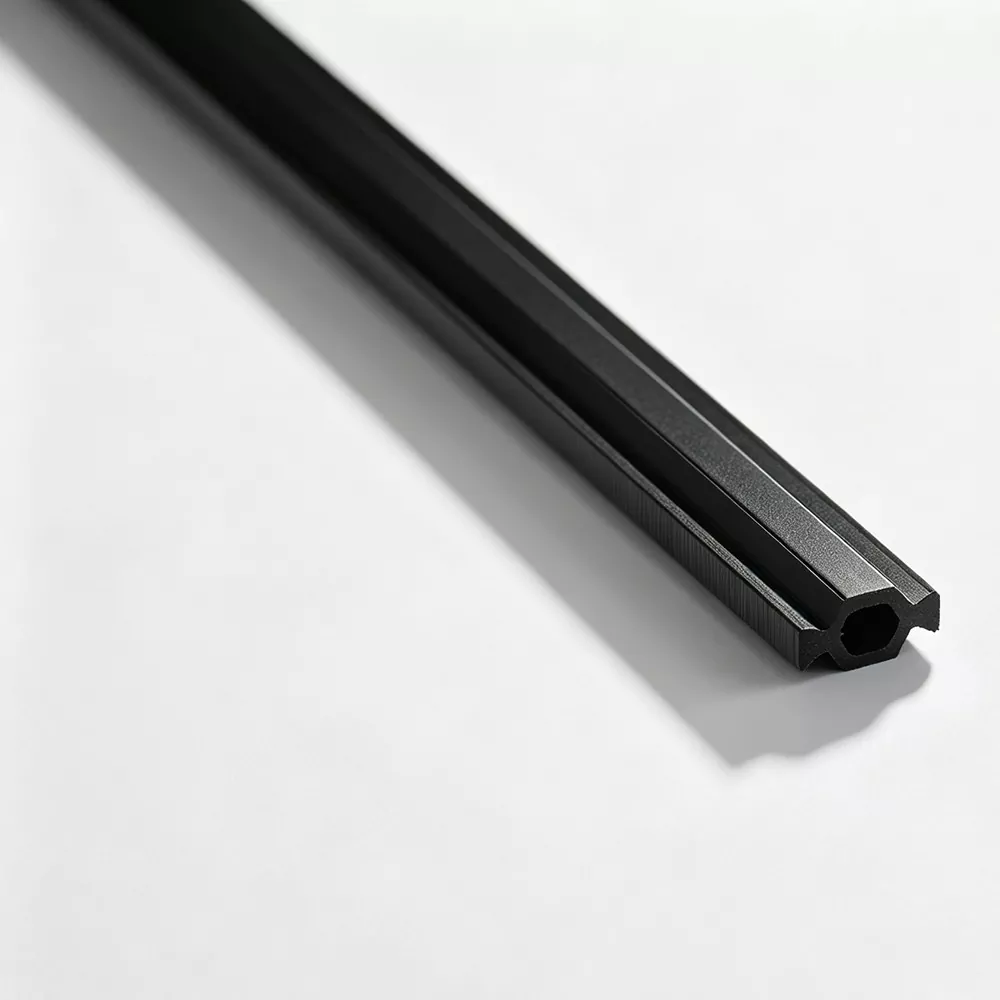
Polyamid Thermal Break Stripsär viktiga strukturella komponenter i termiskt krossade aluminiumfönster, dörrar och gardinväggar. Deras funktion är att separera inre och yttre aluminiumsektioner samtidigt som de bibehåller den mekaniska anslutning som krävs av den monterade profilen. Materialsammansättning, glasfiberförstärkning, tvärsnittsgeometri, dimensionsstabilitet och tillverkningskonsistens påverkar alla deras lämplighet för en viss aluminiumsträngsprutning.
PA66 GF25 används ofta för dessa applikationer eftersom glasfiberförstärkning förbättrar polyamidprofilens styvhet och strukturella egenskaper. Att välja en lämplig produkt innebär dock mer än att identifiera polymerkvaliteten. Kavitetsdimensioner i aluminium, låsgeometri, införingsförhållanden, valsningsprocesser, termiska krav och metoder för kvalitetskontroll måste också beaktas. Att förstå dessa faktorer hjälper fönstertillverkare, aluminiumextruderingsföretag och byggmaterialdistributörer att identifiera lämpliga profilspecifikationer och utvärdera skräddarsydda lösningar.
Välj ett tekniskt ämne nedan för att hoppa direkt till motsvarande avsnitt.
Polyamid är en teknisk termoplast som används i applikationer som kräver en kombination av mekanisk styrka, dimensionsstabilitet och värmeisolering. Inom arkitektoniska aluminiumsystem ger den en icke-metallisk separationskomponent mellan två aluminiumprofilsektioner.
Till skillnad från en konventionell aluminiumanslutning introducerar en termiskt bruten enhet ett material med lägre ledningsförmåga mellan de inre och yttre metallsektionerna. Detta ändrar värmeöverföringsvägen genom ramen och hjälper till att minska direkt värmebryggning.
Polyamid 66, vanligtvis identifierad som PA66 eller nylon 66, är en polymer som framställs genom reaktion mellan hexametylendiamin och adipinsyra. Den används i tekniska komponenter som kräver styvhet, slitageegenskaper och dimensionell konsistens under definierade driftsförhållanden.
För termiska brytningsapplikationer i aluminium erbjuder PA66 flera relevanta egenskaper:
Polymerkvaliteten påverkar beteendet hos den färdiga profilen under tillverkning, installation och service. Olika materialformuleringar kan uppvisa olika nivåer av styvhet, fuktrespons, termisk expansion och mekanisk styrka.
Av denna anledning bör materialvalet baseras på de faktiska kraven för aluminiumsystemet. En generisk plastremsa är inte automatiskt en lämplig ersättning för en profil utformad kring en specifik polyamidformulering.
PA66 GF25 avser polyamid 66 förstärkt med 25 viktprocent glasfiber. Denna materialkombination används i termiska brottprofiler eftersom förstärkningen förbättrar styvheten och strukturell stabilitet jämfört med oförstärkt polyamid.
I en termiskt bruten aluminiumenhet måste remsan göra mer än att skapa en barriär mellan metallsektioner. Den måste också upprätthålla en stabil mekanisk anslutning när aluminiumprofilerna monteras genom införings- och valsningsoperationer.
Glasfibrer fungerar som förstärkande element i polymermatrisen. Deras närvaro förändrar materialets mekaniska beteende och kan förbättra styvhet, dimensionsstabilitet och motståndskraft mot deformation under lämpliga belastningsförhållanden.
För termiska brottprofiler hjälper förstärkningen till att uppfylla flera praktiska krav:
Glasfiberförstärkning ökar materialets styvhet och stödjer de strukturella kraven för den sammansatta aluminiumprofilen.
Det förstärkta materialet hjälper till att bibehålla tvärsnittsgeometrin under profilbearbetning och service.
Materialegenskaper stöder låsningssamverkan mellan polyamidsektionen och aluminiumhåligheten.
Kontrollerad bearbetning hjälper till att fördela förstärkning inom profilen och bibehålla konsekventa produktdimensioner.
Glasfiberorientering är en viktig faktor vid tillverkning av förstärkta polyamidprofiler. Under extrudering påverkar flödet av smält material hur fibrerna fördelas och orienteras inom det färdiga tvärsnittet.
Olika fiberorienteringar kan påverka längsgående hållfasthet och tvärgående skjuvhållfasthet. Därför bör extruderingsförhållanden hanteras i enlighet med profilens geometri och nödvändiga mekaniska egenskaper.
Även om beteckningen GF25 identifierar en specifik förstärkningsandel, fastställer den inte oberoende alla prestandaegenskaper hos den färdiga profilen. Hartskvalitet, fukttillstånd, glasfiberfördelning, extruderingsparametrar, kylning och dimensionskontroll påverkar också slutprodukten.
Vid utvärdering av en förstärkt polyamidremsa bör tekniska team granska materialspecifikationen tillsammans med relevanta testresultat och den avsedda aluminiumprofilens design.
Aluminium används ofta i arkitektoniska ramar på grund av dess styrka, korrosionsbeständighet, formbarhet och designflexibilitet. Men aluminium har också relativt hög värmeledningsförmåga. När invändiga och exteriöra aluminiumsektioner är kontinuerligt sammankopplade kan värme gå genom metallramen.
Ett termiskt avbrott introducerar ett material med lägre ledningsförmåga mellan dessa sektioner, vilket avbryter den direkta metallens värmeöverföringsväg.
Värmebryggning uppstår när värme rör sig genom en byggnadskomponent längs en väg som leder lättare än de omgivande materialen. I en fönsterram av aluminium kan en oavbruten metallförbindelse skapa en sådan väg mellan inomhus- och utomhusmiljö.
Genom att separera aluminiumsektionerna ändrar värmeavbrottet ramens värmeöverföringsegenskaper. Detta kan bidra till förbättrad isoleringsprestanda och bidra till att minska oönskad värmeöverföring genom fönstret eller dörren.
Polyamidsektionen är placerad mellan två aluminiumprofiler. Varje sida griper in i motsvarande aluminiumhålrum genom en designad låsstruktur.
Det sammansatta systemet kombinerar tre viktiga funktioner:
Den termiska brytningsbredden påverkar separeringszonens geometri. En bredare separation kan påverka ramens totala värmeöverföringsegenskaper, men resultatet beror också på den kompletta profildesignen och omgivande komponenter.
Ingenjörer bör därför betrakta bandbredden som en del av aluminiumsystemet snarare än att behandla den som en oberoende isoleringsspecifikation.
Mekanisk prestanda är väsentlig eftersom en termisk brottprofil fungerar som en del av den sammansatta aluminiumstrukturen. Det måste förbli säkert inkopplat i extruderingen och bibehålla sin avsedda form under de mekaniska förhållandena för produktion och service.
Den längsgående draghållfastheten beskriver materialets motståndskraft mot dragbelastning längs med profilens längd. Denna egenskap är relevant vid utvärdering av det strukturella beteendet hos kontinuerliga polyamidsektioner.
Glasfiberarmering och fiberorientering kan påverka denna egenskap. Testresultat ska tolkas enligt specificerad materialkvalitet, provberedning och testmetod.
Tvärskjuvhållfasthet är särskilt relevant för interaktionen mellan polyamidremsan och aluminiumprofilen. Den sammansatta sektionen måste motstå krafter som verkar över den termiska brottanslutningen.
Skjuvprestanda kan påverkas av låsgeometrin, ingreppsdjupet, profildimensioner, förstärkningsfördelning och monteringsförhållanden.
Shore-hårdhetstestning ger information om materialbeständighet mot intryck under en definierad testmetod. Även om hårdhet kan hjälpa till att karakterisera en polymer, bör den inte användas som ersättning för drag- eller skjuvprovning.
Styvheten påverkas också av materialsammansättningen och den färdiga sektionens geometri. En profil med ett komplext tvärsnitt kan bete sig annorlunda än en enkel platt sektion gjord av samma polymer.
Termisk expansion, fuktupptagning och temperaturförändringar kan påverka dimensionerna på polyamidmaterial. Dessa faktorer bör beaktas vid matchning av remsan med aluminiumhåligheter och vid definition av monteringstoleranser.
| Egendom | Vad den beskriver | Varför det spelar roll |
|---|---|---|
| Longitudinell draghållfasthet | Motstånd mot dragbelastning längs profilen. | Hjälper till att utvärdera materialstyrkan i extruderingsriktningen. |
| Tvärgående skjuvhållfasthet | Motstånd mot krafter som verkar över profilanslutningen. | Relevant för mekaniskt ingrepp i aluminiummontage. |
| Shore hårdhet | Motstånd mot indrag under en definierad metod. | Hjälper till att karakterisera polymermaterialet. |
| Linjär expansion | Dimensionell förändring i samband med temperaturvariation. | Viktigt för dimensionsanpassning och termiska förhållanden. |
| Vattenbeständighet | Materialets beteende under specificerade vattenexponeringsförhållanden. | Relevant för dimensions- och materialutvärdering. |
Tvärsnittsgeometri är en av de viktigaste faktorerna vid val av termisk brottprofil. Remsan måste motsvara hålformen på aluminiumprofilen och ge korrekt ingrepp efter monteringsprocessen.
Även när två produkter använder samma PA66 GF25-material, kan skillnader i deras tvärsnittsstrukturer göra dem olämpliga för samma aluminiumprofil.
Bredd och tjocklek påverkar den fysiska passningen av remsan i aluminiumhåligheten. Felaktiga dimensioner kan orsaka införingssvårigheter, löst ingrepp eller problem under rullning.
Dessa mått bör utvärderas tillsammans med den fullständiga profilritningen. Enbart nominella mått kanske inte helt beskriver låssektionens funktionella passform.
Vissa profildesigner använder en huvud- och skaftstruktur för att placera polyamidremsan i motsvarande aluminiumspår. Huvudformen, skaftets bredd och låsytorna bestämmer hur de två komponenterna griper in.
Andra konstruktioner använder raka eller stegvisa strukturer som motsvarar olika kavitetskonfigurationer.
Vissa termiska brytningsdesigner har tandade eller strukturerade ingreppsytor. Dessa strukturer är utvecklade runt aluminiumfickan och rullningsprocessen för att stödja mekanisk förregling.
Geometrin måste matchas med motsvarande extruderingsdesign. En räfflad profil är inte automatiskt utbytbar mot en slät profil med liknande dimensioner.
| Designfunktion | Primär funktion | Matchningskrav |
|---|---|---|
| I-Type | Rak profilstruktur. | Motsvarande raka aluminiumspår. |
| C-typ | Böjd eller stegvis sektionskonfiguration. | Matchande hålrumsform och låsmått. |
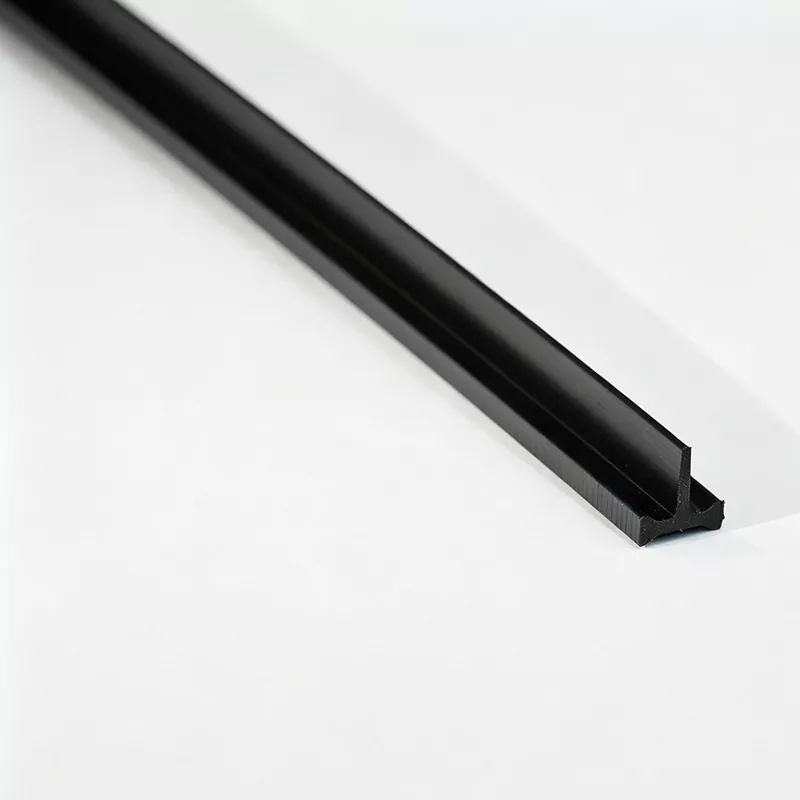
| T-typ | Huvud- och stampositionering och engagemang. | Aluminiumspår designat för T-formad geometri. |
| Specialformad | Icke-standard sektionsintegration. | Kundritningar och specifik extruderingsgeometri. |
Olika aluminiumextruderingssystem använder olika kavitetsstrukturer. Motsvarande polyamidprofil måste matcha dessa strukturer för att uppnå korrekt införande, positionering och mekaniskt ingrepp.
I-Type-profiler har en relativt okomplicerad tvärsnittsstruktur. De används med aluminiumprofiler utformade med motsvarande raka termiska brytspår.
Beroende på extruderingen kan den erforderliga profilen variera i bredd, tjocklek och ingreppsdimensioner. Noggrann mätning är viktig eftersom små dimensionsskillnader kan påverka monteringsprocessen.
C-Type profiler är designade för aluminiumsektioner med matchande böjda eller stegvisa hålrum. Deras tvärsnittsform motsvarar den speciella låsstrukturen hos extruderingen.
När man väljer en sektion av C-typ bör ingenjörer kontrollera kavitetsgeometrin, ingreppsytorna och dimensionerna istället för att förlita sig enbart på profilnamnet.
Sektioner av T-typ använder en definierad huvud- och skaftstruktur. Huvudet ger den nödvändiga positioneringsgeometrin, medan skaftet förbinder de två sidorna av den termiska brytningsenheten.
Profilen måste utvecklas enligt motsvarande aluminiumspår så att huvudet och skaftet griper in korrekt vid monteringen.
Vissa aluminiumsystem använder icke-standardiserade hålrum som inte kan matchas med konventionella profilformer. Specialformade sektioner kan utvecklas enligt tekniska ritningar eller fysiska profilreferenser.
Anpassning kan involvera tvärsnitt, bredd, tjocklek, låsfunktioner, färg och skärlängd. Konstruktionen bör kontrolleras mot den avsedda införings- och rullningsprocessen.
Dimensionskompatibilitet är avgörande när en polyamidprofil integreras i en aluminiumprofil. Remsan måste passa det designade hålrummet och bibehålla lämpligt ingrepp under hela monteringsprocessen.
| Aluminiumprofilparameter | Relaterad polyamidspecifikation | Tekniskt syfte |
|---|---|---|
| Kavitets bredd | Remsbredd | Säkerställer lämplig dimensionell matchning. |
| Kavitetsdjup | Profilhöjd | Stöder korrekt positionering och ingrepp. |
| Groove Geometri | Låssektion | Matchar den mekaniska anslutningsstrukturen. |
| Thermal Break Space | Remstjocklek | Definierar separationsgeometrin. |
| Monteringsmetod | Profiltolerans och form | Stöder insättning och rullningskompatibilitet. |
| Obligatorisk profillängd | Rak eller lindad leverans | Matchar produktions- och hanteringskrav. |
Polyamidprofilen måste gå in i aluminiumhåligheten enligt den avsedda monteringsproceduren. Överdriven dimensionsinterferens kan skapa införingssvårigheter, medan otillräckligt ingrepp kan påverka anslutningen efter rullning.
Insättningsbeteende kan också påverkas av yttillstånd, extruderingstoleranser, profilens rakhet och monteringsutrustningens tillstånd.
Under valsningen formas aluminiumprofilen mekaniskt runt den termiska brottsektionen för att upprätta den slutliga anslutningen. Polyamidgeometrin måste motsvara erforderliga rullningsförhållanden och låsstruktur.
Sprickbildning, ofullständigt ingrepp eller otillräcklig skjuvhållfasthet kan indikera en oöverensstämmelse som involverar material, profildesign, dimensioner eller monteringsparametrar. Sådana problem bör utvärderas systematiskt snarare än att tillskrivas en faktor utan inspektion.
Tvärsnittsmått bör kontrolleras mot överenskommen produktritning. Relevanta mått inkluderar total bredd, höjd, tjocklek, låsdetaljer och andra funktionella ytor.
För kundanpassade profiler bör dimensionstoleranser fastställas under utvecklingsstadiet så att både polyamidremsan och aluminiumprofilen kan utvärderas mot samma tekniska krav.
Konsistens i tillverkningen är väsentlig eftersom den färdiga profilen måste bibehålla sina specificerade materialegenskaper och tvärsnittsdimensioner. Processen omfattar flera sammankopplade steg, från råmaterialberedning till extrudering, kylning, formning och slutskärning.
PA66-harts och glasfiber framställs enligt den erforderliga materialsammansättningen. Inkommande materialpartier kontrolleras för relevanta egenskaper, inklusive smältflödesindex, glasfiberhalt och fukt.
Fuktkontroll är särskilt viktigt vid bearbetning av polyamid. Materialkonditionering och beredning bör följa kraven för den valda harts- och extruderingsprocessen.
Polymer- och armeringskomponenterna är förberedda för kontrollerad bearbetning. Enhetlig materialmatning hjälper till att bibehålla konsistensen under extruderingen.
För armerade material bör bearbetningsmetoden ta hänsyn till effekten av extruderingsförhållanden på glasfiberfördelning och orientering.
Extrudering används för att tillverka kontinuerliga polyamidprofiler med önskad tvärsnittsform. Parallella strängsprutningslinjer med dubbelskruv kan stödja kontrollerad bearbetning av förstärkta polymermaterial.
Viktiga processparametrar inkluderar:
Efter extrudering passerar profilen genom kyl- och formningsutrustning för att stabilisera dess tvärsnittsdimensioner. Kylningsförhållanden och kalibrering är viktiga för att bibehålla den erforderliga geometrin.
Ojämn kylning eller instabila dragförhållanden kan bidra till dimensionsvariationer. Processövervakning hjälper till att upprätthålla konsekvens under kontinuerlig produktion.
Färdiga profiler kan levereras som standard raka lister eller bearbetas till specifika längder. Beroende på produktkraven kan ytterligare operationer innefatta ändfasning och laserkodning.
Den slutliga bearbetningen bör bevara profilgeometrin och yttillståndet som krävs för den avsedda aluminiumenheten.
Varje steg bidrar till den färdiga profilen. En stabil produktionsprocess bör kombinera lämplig råvarukontroll, extruderingsparameterhantering, kylning, dimensionsmätning och inspektion av färdig produkt.
Kvalitetskontrollen bör omfatta både materialegenskaper och färdiga profilmått. Att uteslutande förlita sig på visuell inspektion kanske inte identifierar skillnader i mekanisk prestanda, fuktrespons eller termiskt åldringsbeteende.
Råvaruinspektion hjälper till att fastställa om inkommande partier uppfyller de nödvändiga bearbetnings- och formuleringsvillkoren. Relevanta kontroller kan inkludera smältflödesindex, glasfiberhalt och fuktnivå.
Tvärsnittsmått och yttillstånd bör kontrolleras under tillverkningen med definierade intervall. Registrering av relevanta processparametrar och inspektionsresultat stödjer spårbarheten i produktionen och hjälper till att identifiera dimensionella avvikelser.
Beroende på tillämpliga krav kan laboratorieutvärdering omfatta flera material- och prestandaegenskaper.
| Testobjekt | Utvärderingsfokus | Teknisk relevans |
|---|---|---|
| Densitet | Materialdensitet enligt en definierad testmetod. | Stöder materialkarakterisering. |
| Shore hårdhet | Motstånd mot indrag. | Hjälper till att karakterisera materialets hårdhet. |
| Longitudinell draghållfasthet | Dragbeteende längs profilriktningen. | Utvärderar längsgående mekaniska egenskaper. |
| Tvärgående draghållfasthet | Dragbeteende tvärs profilriktningen. | Ger ytterligare information om förstärkt materialbeteende. |
| Vattenbeständighet | Materialrespons på specificerad vattenexponering. | Stöder fuktrelaterad utvärdering. |
| Termisk åldrande | Egenskapsförändringar efter kontrollerad termisk exponering. | Hjälper till att bedöma materialbeteende under förhöjda temperaturer. |
| Linjär expansion | Dimensionell förändring med temperaturen. | Relevant för termisk dimensionsstabilitet. |
Före leverans ska färdiga profiler inspekteras med avseende på utseende och dimensioner. Inspektionen bör motsvara den bekräftade produktspecifikationen och överenskomna krav.
Inspektionsregister hjälper till att koppla samman de färdiga varorna med deras produktreferenser och produktionsinformation. En engelsk inspektionsrapport kan också stödja kommunikation mellan tillverkare, distributörer och internationella kunder.
För tillverkare av aluminiumsträngsprutning kan även små dimensionsskillnader påverka införings- och valsningsförhållanden. Konsekvent inspektion hjälper till att identifiera avvikelser innan profilen når monteringsstadiet.
Kvalitetsutvärdering bör därför inkludera inkommande material, produktion under tillverkning, laboratorietester där så är tillämpligt och kontroller av färdiga produkter snarare än att förlita sig på en enda visuell inspektion.
Termiska brottprofiler används i arkitektoniska aluminiumsystem där inre och yttre metallsektioner måste separeras samtidigt som en mekanisk anslutning bibehålls. Deras tillämpning beror på aluminiumsystemets design, strukturella krav och specificerad termisk prestanda.
Termiskt krossade fönsterramar och bågar av aluminium använder polyamidsektioner för att separera de inre och yttre aluminiumkomponenterna.
Listen måste matcha ramens och bågens extruderingsgeometri, inklusive de erforderliga kavitetsmåtten och låsytor. Dess material och tvärsnitt bör också motsvara den avsedda monteringsmetoden.
Dörrsystem använder termiska brytningsprofiler för att skapa separation inom aluminiumram och bågstrukturer. Anslutningen måste förbli mekaniskt stabil samtidigt som den anpassar dörrprofilens dimensioner och konfiguration.
Urvalet bör ta hänsyn till dörrprofilens hålrumsform, bandingrepp och relevanta strukturella krav.
I gardinväggsapplikationer kan termiska brytningsprofiler användas i stolpar, akterspegel och andra termiskt separerade aluminiumsektioner.
Dessa system kan ha olika tvärsnittskrav beroende på gardinväggens design. Polyamidsektionen bör därför matchas med den specifika extruderingen snarare än att väljas enbart enligt det allmänna applikationsnamnet.
Vissa arkitektoniska system använder icke-standardiserade aluminiumhålrum, speciella låsstrukturer eller ovanliga termiska brottdimensioner. Skräddarsydda polyamidsektioner kan utvecklas för att motsvara dessa konstruktioner.
Separera inre och yttre aluminiumsektioner i termiskt krossade fönsterenheter.
Tillhandahåll en termisk separationskomponent i aluminiumdörrprofilstrukturer.
Stöd termiskt separerade strukturella aluminiumsektioner i fasadsystem.
Matcha icke-standardiserade hålrum och anpassade extruderingskrav.
För dessa applikationer förblir de viktigaste urvalsfaktorerna desamma: materialspecifikation, tvärsnittsgeometri, mekaniskt ingrepp, dimensionsnoggrannhet och kompatibilitet med det kompletta aluminiumprofilsystemet.
Standard termiska brottsektioner täcker många vanliga aluminiumextruderingskonstruktioner. Emellertid kan olika strängsprutningstillverkare använda olika hålrumsdimensioner, låsgeometrier och monteringsförhållanden. En anpassad sektion kan hantera dessa icke-standardiserade krav.
En aluminiumprofilritning ger viktig information om hålrum, dimensioner och låsstruktur. Ingenjörer kan använda denna information för att utvärdera det erforderliga polyamidtvärsnittet och identifiera potentiella dimensionskonflikter.
En fysisk aluminiumprofil kan ge ytterligare information när ritningar är ofullständiga eller när verkliga profildimensioner behöver verifieras.
Utvärderingen bör fokusera på kavitetens bredd, djup, spårgeometri, låsytor och avsedda införings- och rullningsförhållanden.
En strukturerad utvecklingsprocess hjälper till att koppla samman aluminiumextruderingsdesignen med den färdiga polyamidprofilen. Varje steg bör ses över innan du går till nästa produktionssteg.
En extruderingsritning eller fysisk profil av aluminium, erforderliga mått, låsstruktur, materialspecifikation, färg och monteringsmetod ger en praktisk utgångspunkt för teknisk utvärdering.
Att välja en lämplig profil kräver samordning mellan materialkrav och aluminiumprofilsdesign. En produkt som uppfyller den erforderliga materialkategorin kan fortfarande vara olämplig om dess dimensioner eller ingreppsstruktur inte stämmer överens med den avsedda monteringen.
Börja med det avsedda fönstret, dörren, gardinväggen eller det arkitektoniska extruderingssystemet. Identifiera den specifika aluminiumprofilen och avgör om den termiska brytningen är installerad i en rak, böjd, stegvis eller specialformad hålighet.
Bestäm om applikationen kräver PA66 eller förstärkt PA66 GF25. Granska relevanta mekaniska och materialkrav istället för att anta att alla polyamidformuleringar har identiska egenskaper.
Kontrollera kavitets bredd, djup, remstjocklek, låsgeometri och andra funktionella dimensioner. Bekräfta de relevanta toleranserna och hur de förhåller sig till aluminiumprofilen.
Utvärdera longitudinell draghållfasthet, tvärskjuvhållfasthet, hårdhet och andra tillämpliga mekaniska egenskaper. De erforderliga värdena bör baseras på det avsedda systemet och relevanta tekniska specifikationer.
Tänk på krav på införing, rullning, kylning och profilhantering. Remsan måste motsvara den faktiska tillverkningsprocessen snarare än endast de nominella måtten som visas på en ritning.
Bekräfta vilka dimensions- och laboratorietester som är relevanta för produkten. Inspektionsfrekvens, testmetoder, dokumentation och acceptanskriterier bör fastställas enligt överenskommen specifikation.
| Urvalskategori | Information att bekräfta |
|---|---|
| Material | PA66 eller PA66 GF25 och tillämpliga materialkrav. |
| Profiltyp | I-Type, C-Type, T-Type eller anpassat tvärsnitt. |
| Mått | Bredd, tjocklek, höjd, kavitetsdjup och toleranser. |
| Mekaniska egenskaper | Draghållfasthet, skjuvhållfasthet och hårdhetskrav. |
| Termiska egenskaper | Krav på värmeledningsförmåga och dimensionellt beteende. |
| Monteringsmetod | Insättnings-, rullnings- och mekaniska ingreppsförhållanden. |
| Yta och färg | Utseende, färg och eventuella speciella efterbehandlingskrav. |
| Leveransformulär | Raka remsor, lindade profiler eller specificerade skärlängder. |
| Kvalitetsdokument | Dimensionsregister, inspektionsresultat och tillämpliga testrapporter. |
Profillängd och förpackning bör också motsvara kundens produktionsupplägg. Standard raka lister kan levereras med 6 meter per styck medan lämpliga lindade profiler kan levereras på 500 meter per rulle.
Lämplig leveransform beror på profilens geometri, hanteringskrav, lagringsförhållanden och nedströms monteringsprocessen. Speciella skärlängder och förpackningsarrangemang kan bekräftas enligt produktkonfigurationen.
För tillverkare som utvärderarPolyamid Thermal Break Strips, är en komplett teknisk specifikation mer användbar än att välja en produkt endast baserat på dess nominella bredd eller materialnamn. Att matcha det faktiska aluminiumhålrummet, förstärkningskraven och monteringsprocessen ger en mer tillförlitlig grund för produktval.
Utforska svar på vanliga frågor om polyamidmaterial, PA66 GF25, profilstrukturer, tillverkning och kompatibilitet med aluminiumsystem.
De är tekniska polymerprofiler installerade mellan separata aluminiumsektioner för att ge termisk separation inom termiskt krossade fönster, dörrar och gardinväggar. De upprätthåller också en mekanisk koppling mellan aluminiumkomponenterna.
PA66 GF25 är polyamid 66 förstärkt med 25 viktprocent glasfiber. Förstärkningen förbättrar styvheten och dimensionsstabiliteten och stödjer de mekaniska kraven för montering av aluminiumprofiler.
Glasfiber ökar polyamidmaterialets styvhet och strukturella egenskaper. Dess fördelning och orientering under extrudering kan påverka längsgående hållfasthet och tvärgående skjuvhållfasthet.
I-Type-profiler har en enkel sektion för att matcha raka aluminiumspår. C-Type-profiler motsvarar krökta eller stegvisa hålrum, medan T-Type-profiler använder en huvud- och stamstruktur. Rätt typ beror på den faktiska aluminiumextruderingsgeometrin.
De separerar de inre och yttre aluminiumsektionerna med ett material som har lägre värmeledningsförmåga än aluminium. Detta avbryter den direkta metallvärmeöverföringsvägen och ändrar den sammansatta ramens termiska beteende.
Inte automatiskt. Deras mekaniska egenskaper skiljer sig åt eftersom glasfiberförstärkning förändrar materialets styvhet och dimensionella beteende. Valet bör följa aluminiumsystemets design och den erforderliga materialspecifikationen.
Viktiga mått inkluderar bandbredd, höjd, tjocklek, hålrumsdjup och låsgeometri. Aluminiumprofilritningen eller fysisk extrudering bör användas för att bekräfta de nödvändiga tvärsnitts- och dimensionstoleranserna.
Ja. Icke-standardiserade tvärsnitt kan utvecklas enligt strängsprutningsritningar av aluminium eller fysiska profilreferenser. Anpassning kan innefatta dimensioner, låsstrukturer, färger, skärlängder, förpackning och laserkodning.
Möjliga faktorer inkluderar dimensionell oanpassning, felaktig kavitetsgeometri, profiltoleranser, yttillstånd, materialegenskaper och monteringsutrustningsinställningar. Hela profilen och produktionsprocessen bör utvärderas för att identifiera orsaken.
Beroende på tillämpliga krav kan testning inkludera densitet, Shore-hårdhet, longitudinell och tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansion. Dimensions- och ytinspektioner är också viktiga under produktionen.
Ja. Standard raka profiler kan levereras med 6 meter per styck och lämpliga lindade profiler kan levereras med 500 meter per rulle. Specifika skärlängder kan också ordnas efter produkt- och bearbetningskrav.
En extruderingsritning eller fysisk profil av aluminium, erforderliga mått, låskonstruktion, monteringsmetod, materialspecifikation och färgkrav är användbara utgångspunkter för teknisk utvärdering och profilutveckling.
Ja. Polyamidprofiler kan integreras i gardinväggsstolpar, akterspegel och andra termiskt separerade aluminiumsektioner. Deras tvärsnittsdimensioner och mekaniska ingrepp måste matcha den specifika gardinväggsextruderingsdesignen.
Från PA66 GF25 standardsektioner till skräddarsydda I-Type, C-Type, T-Type och specialformade profiler, vi tillhandahåller profillösningar utvecklade kring aluminiumextruderingsdimensioner, mekaniskt ingrepp och tillverkningskrav.
Utforska vårt sortiment av polyamidprofiler
Kontakta ossför att diskutera dina profilkravSlutligt materialval, dimensionstoleranser, monteringsförhållanden och termisk prestanda bör utvärderas i enlighet med det specifika aluminiumextruderingssystemet och tillämpliga tekniska krav.