Prestandan hos en termiskt bruten aluminiumram beror på mer än att välja ett polyamidmaterial. Profilgeometri, förstärkning, dimensionskontroll, monteringskompatibilitet och applikationsförhållanden påverkar alla om isoleringsdelen förblir säker och funktionell under hela produktionen och servicen.
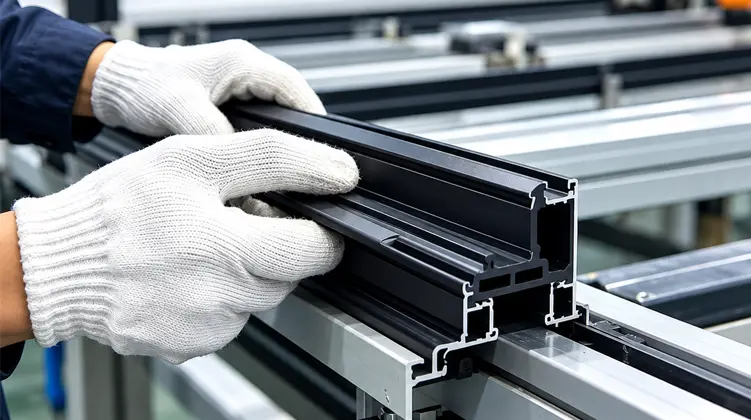
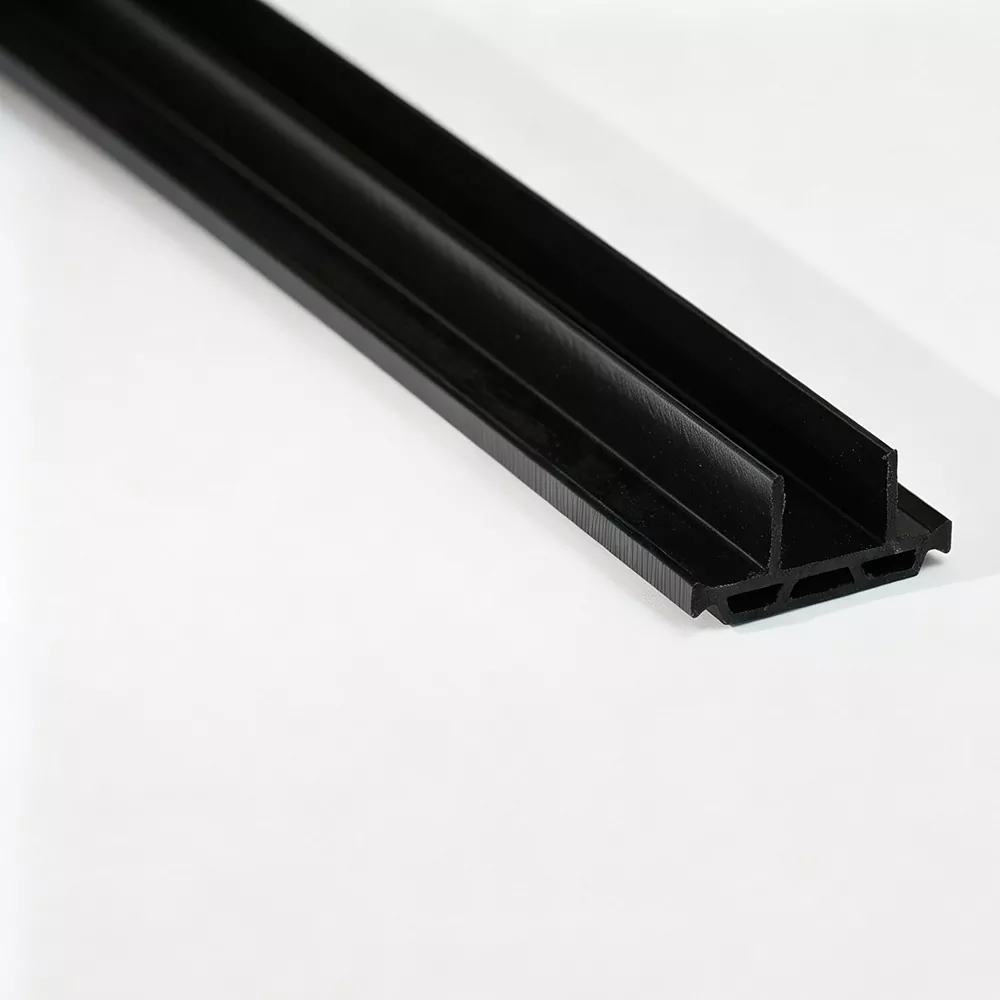
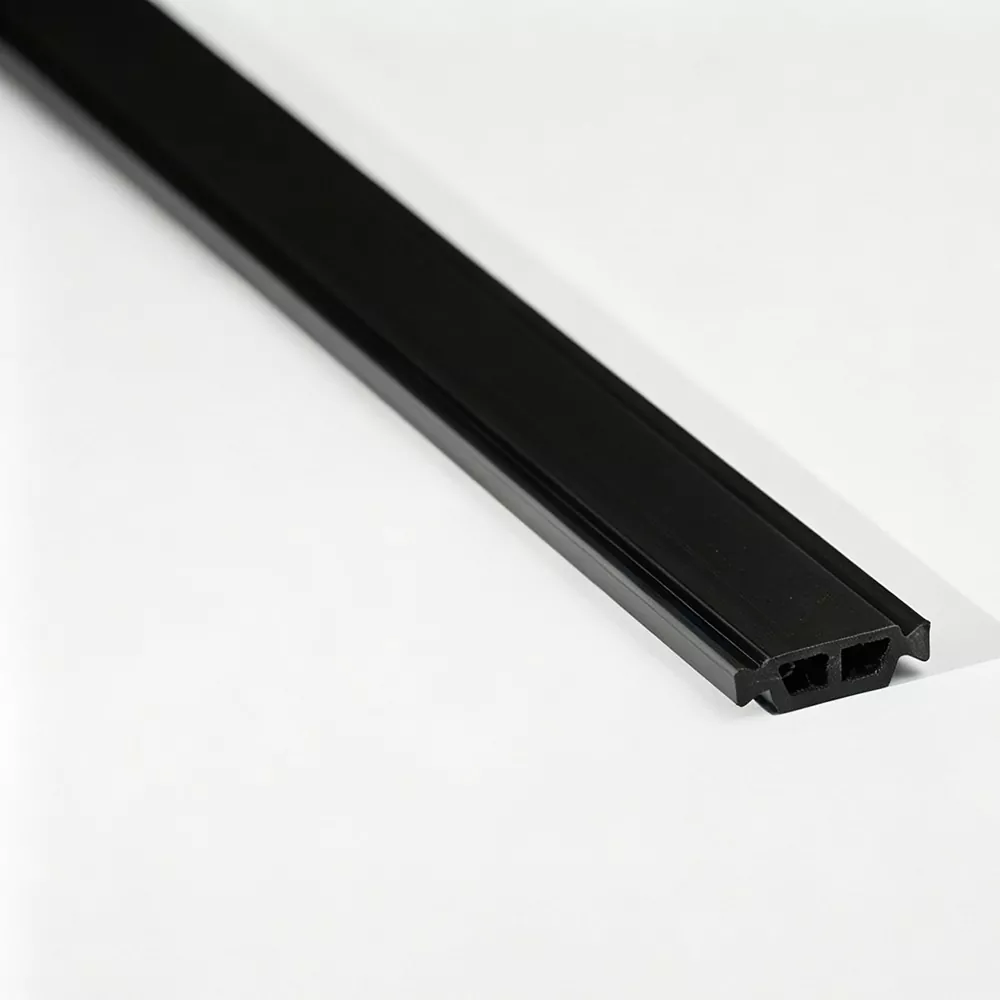
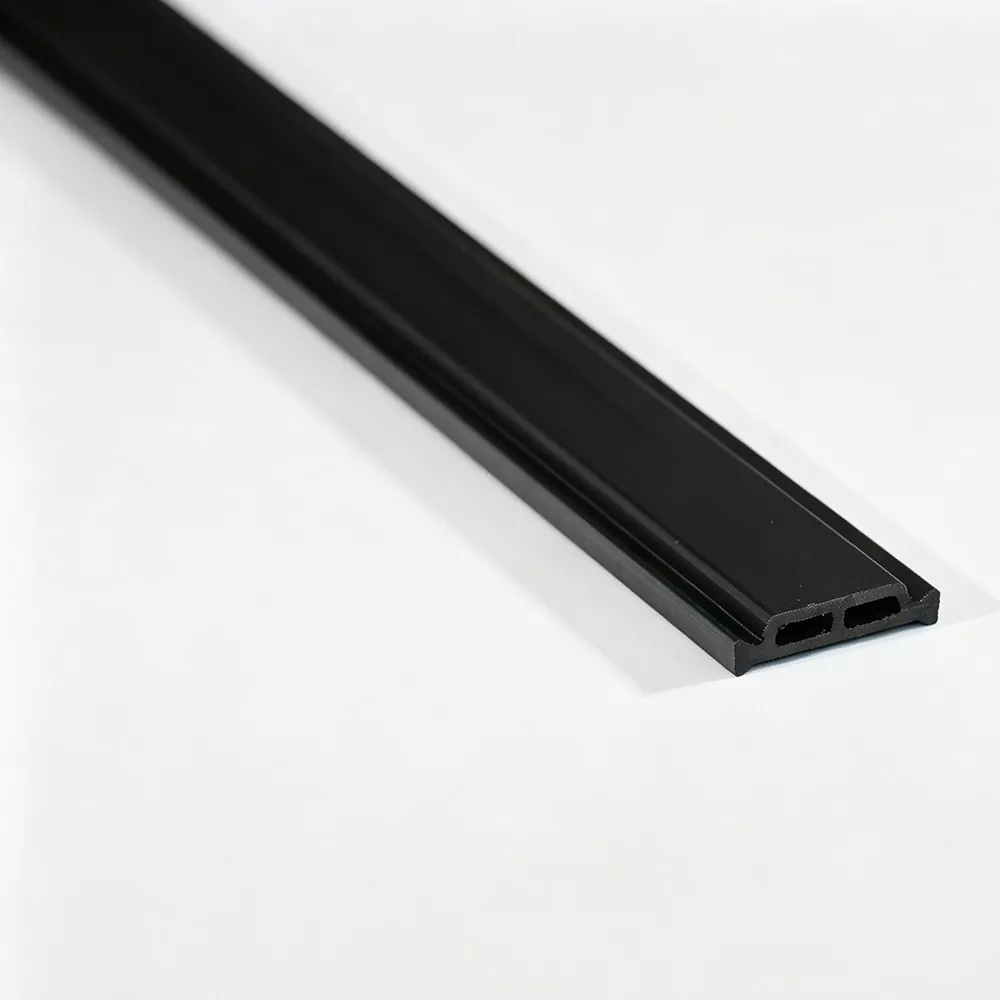
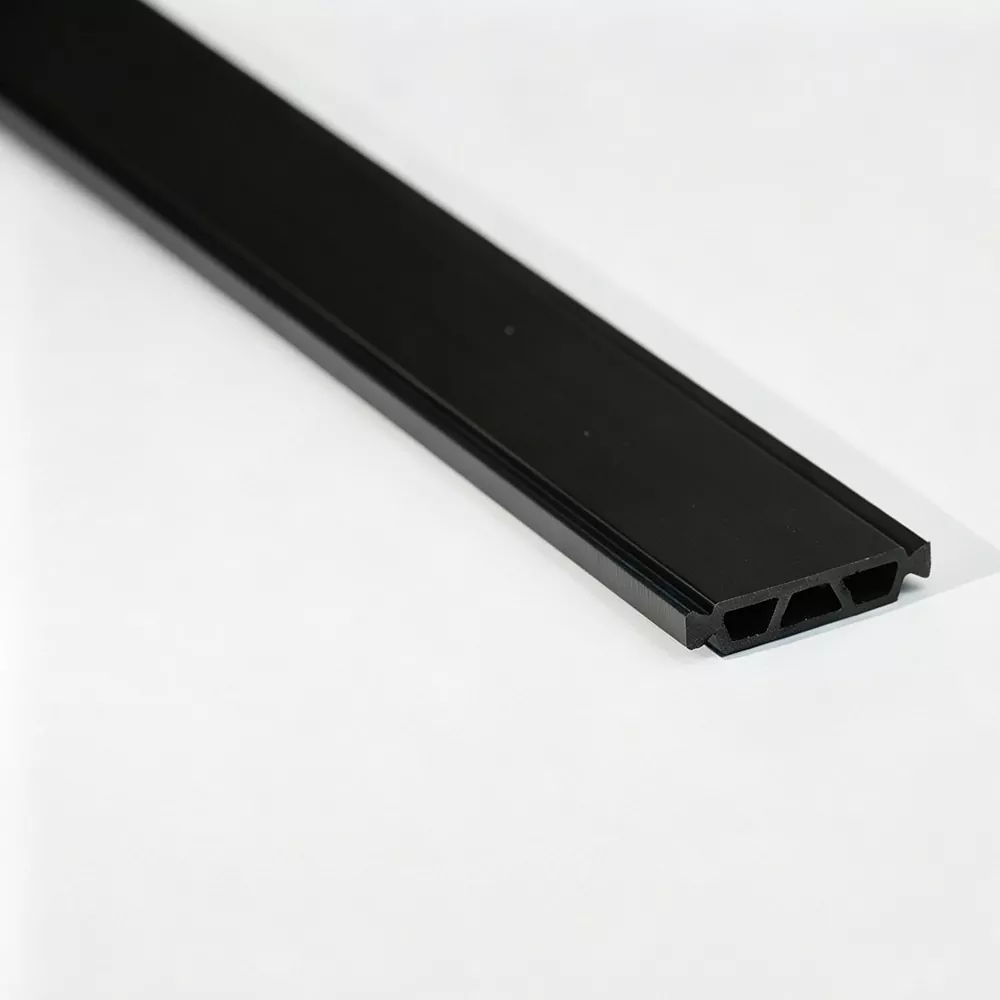
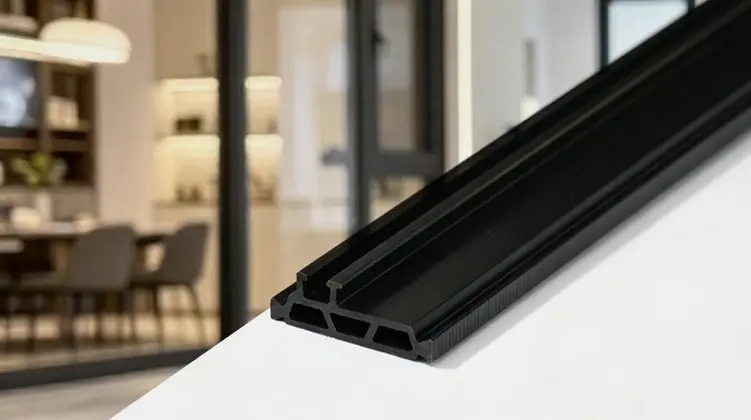
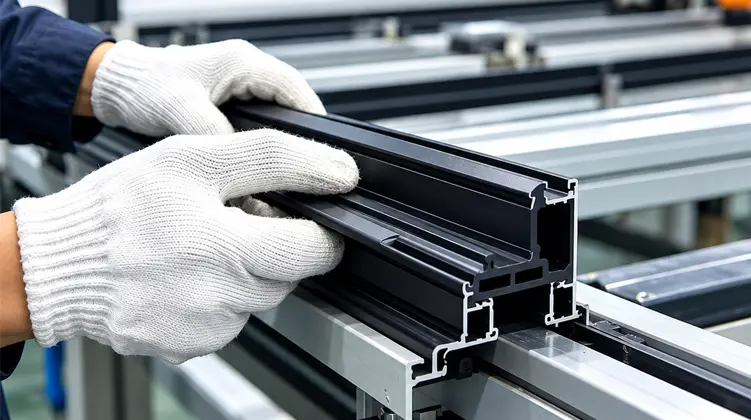
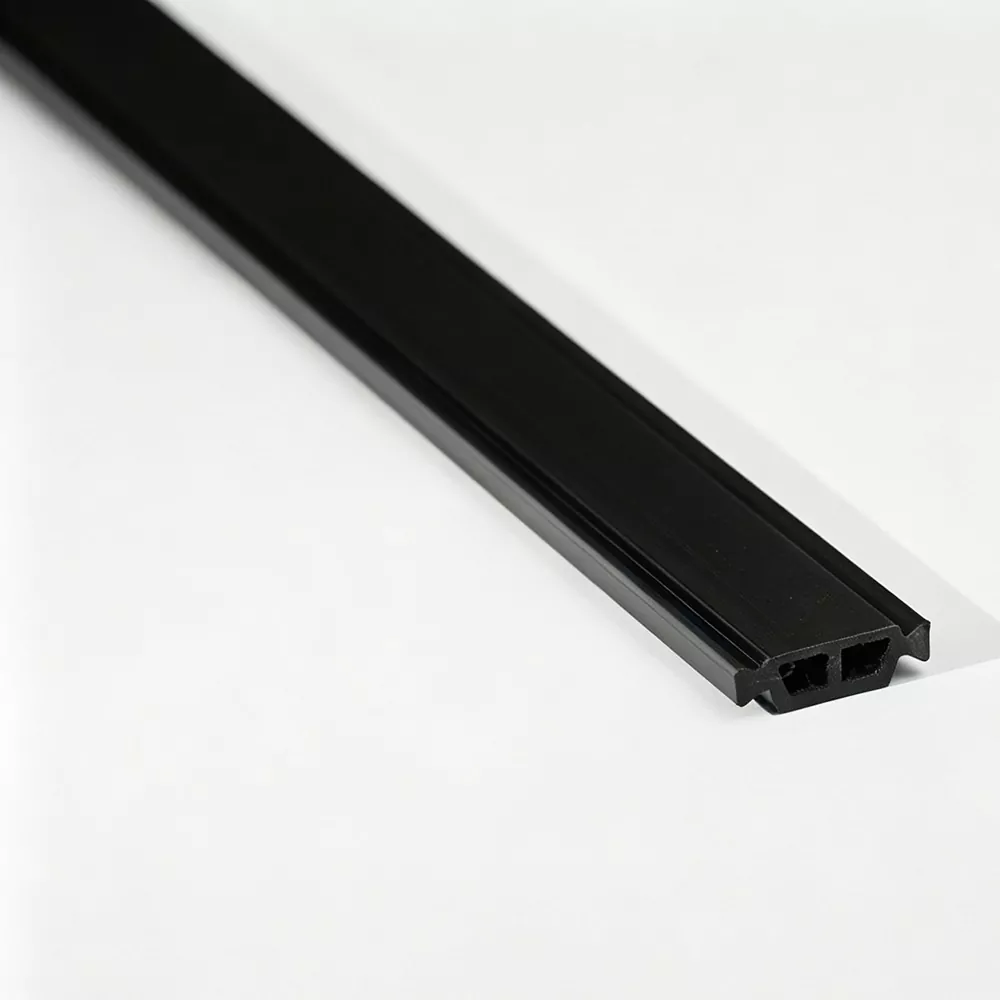
PA66 GF25 Thermal Break Stripsär förstärkta polyamidisoleringsprofiler som används för att separera inre och yttre aluminiumsektioner och avbryta den direkta metallens värmeöverföringsväg genom termiskt brutna ramar. En lämplig remsa måste matcha aluminiumprofilen snarare än att väljas med enbart materialnamn. Bredd, höjd, tjocklek, spårgeometri, låsstruktur, nödvändig separation och monteringsprocessen måste alla beaktas tillsammans. Materialet är vanligtvis förstärkt med 25 % glasfiber för att förbättra styvheten och mekanisk stabilitet. För arkitektoniska system är det praktiska målet en profil som kan sättas in eller rullformas konsekvent, behålla sina dimensioner och förbli mekaniskt i ingrepp med de omgivande aluminiumsektionerna.
Innehållsförteckning
Klicka på ett avsnitt nedan för att hoppa direkt till det.
- Varför Thermal Break-sektionen är viktig
- Vad PA66 GF25 betyder i praktiken
- Hur aluminiumprofilens geometri bestämmer remsan
- Vilka profiltyper används ofta?
- Där dessa isoleringsprofiler används
- Hur extruderingsprocessen påverkar profilkvaliteten
- Vad bör kontrolleras vid kvalitetskontroll?
- Vad bör montörer se efter?
- Hur man förbereder sig för en ny profilutveckling
- Vanliga frågor
Varför Thermal Break-sektionen är viktig
Aluminium värderas för sin styrka, korrosionsbeständighet, utseende och lätthet vid extrudering, men aluminium leder också värme lätt. En termiskt bruten design adresserar den egenskapen genom att separera aluminiumsektionerna med ett icke-metalliskt material.
I en termiskt separerad fönster-, dörr- eller gardinvägg är den inre aluminiumsektionen och den yttre aluminiumsektionen inte avsedda att bilda en oavbruten metallbana. Istället placeras en polyamidprofil mellan dem. Detta skapar ett fysiskt avbrott i den ledande vägen och stödjer ramens termiska separationsstrategi.
Remsan har därför två jobb som måste samverka. Först måste den skapa den avsedda separationen mellan aluminiumdelarna. För det andra måste den förbli mekaniskt i ingrepp med profilen under montering och senare användning. En remsa som ger separation men som inte passar hålrummet korrekt är ingen praktisk lösning. Likaså kan en remsa som passar dimensionellt men saknar den mekaniska stabilitet som krävs för insättning och valsning skapa produktionsproblem.
Termisk funktion
Polyamidsektionen avbryter direkt metall-till-metall värmeöverföring genom ramen och stödjer det övergripande termiska brytningskonceptet för aluminiumprofilen.
Mekanisk funktion
Profilen måste förbli i ingrepp med aluminiumsektionerna och motstå de mekaniska krav som införs under införande, valsning, formning och service.
Det är därför valet av list bör börja med aluminiumprofilen snarare än med ett katalognamn. Kaviteten, spåret, låsstrukturen och det erforderliga ingreppsdjupet ger de faktiska tekniska begränsningarna.
Vad PA66 GF25 betyder i praktiken
PA66 hänvisar till polyamid 66, en teknisk termoplast känd för sin kombination av styrka, styvhet, dimensionsstabilitet och motståndskraft mot mekanisk belastning. Beteckningen "GF25" indikerar att materialet innehåller 25 % glasfiberarmering. I en termisk brottprofil används denna förstärkning för att öka styvheten och förbättra den mekaniska stabiliteten jämfört med en oförstärkt polyamidformulering.
25 % glasfiberförstärkning
En förstärkt polyamidprofil måste klara av krafter som uppstår vid montering. I många termiskt brutna aluminiumsystem sätts bandet in i förberedda spår och säkras sedan genom en valsningsprocess. Förstärkningen hjälper profilen att bibehålla en stabil form när mekanisk kraft appliceras längs monteringsbanan.
Glasfiber påverkar också materialets beteende på ett sätt som gör processkontroll viktig. Fiberfördelning och orientering kan påverka längsgående hållfasthet, tvärgående skjuvhållfasthet, ytutseende och dimensionell konsistens. En produktionsprocess måste därför kontrollera mer än enbart extruderingstemperaturen.
Dimensionell stabilitet
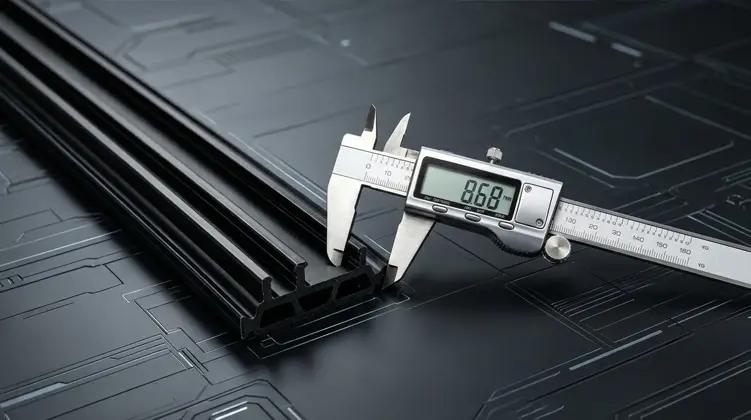
En termisk brytremsa är en precisionsprofil snarare än en enkel plastskiva. Dess bredd, höjd, vägggeometri, låsfunktioner och tjocklek måste förbli tillräckligt konsekventa för att matcha aluminiumhålrummet. Små dimensionsförändringar kan påverka införingskraften, ingreppsdjupet och den slutliga mekaniska anslutningen.
Extrudering, kylning och formningsförhållanden bidrar alla till denna stabilitet. Kylning som är för aggressiv eller dåligt balanserad kan påverka krympning och profilform. Draghastigheten påverkar också dimensionerna på en kontinuerlig extruderad sektion. Av denna anledning kräver profilproduktion samordnad kontroll av värme-, hastighets-, verktygs- och kylförhållanden.
Motstånd mot långvarig mekanisk efterfrågan
Termiska brottprofiler kan sitta kvar i en aluminiumram i många år. Under den perioden förväntas materialet bibehålla tillräcklig mekanisk integritet samtidigt som det utsätts för upprepade miljöförändringar. De exakta kraven beror på ramsystem, lokalt klimat, designstandard och avsedda serviceförhållanden.
- Styvhet:viktigt för att bibehålla sektionsformen vid profilmontering.
- Dimensionell konsistens:nödvändig för förutsägbart ingrepp med aluminiumprofilen.
- Skjuvmotstånd:relevant där remsan utsätts för krafter som genereras av montering och profilbelastning.
- Termisk stabilitet:relevant eftersom ramen upplever temperaturförändringar under service.
- Processkonsistens:viktigt när samma bandgeometri används över upprepade produktionskörningar.
Dessa egenskaper förklarar varför en förstärkt teknisk polymer används i stället för en generisk plastprofil. Den termiska brottsektionen måste fungera som en del av en strukturell enhet, inte bara som en isolerande distans.
Hur aluminiumprofilens geometri bestämmer remsan
En framgångsrik termisk pausdesign börjar med själva aluminiumsträngsprutningen. Produktnamn som I-Type, C-Type eller T-Type beskriver allmänna sektionsfamiljer, men de ersätter inte den dimensionsinformation som krävs för en korrekt matchning.
Det mest användbara tekniska tillvägagångssättet är att jämföra aluminiumhåligheten med motsvarande dimensioner på polyamidremsan. Sambandet kan sammanfattas genom följande faktorer.
| Aluminiumprofilfaktor | Relaterat remskrav | Varför matchen är viktig |
|---|---|---|
| Kavitets bredd | Remsbredd | Remsan måste ockupera den avsedda håligheten utan överdriven löshet eller överdrivet införandemotstånd. |
| Kavitetsdjup | Profilhöjd | Höjden påverkar hur djupt remsan griper in i aluminiumsektionen. |
| Spårstruktur | Låsgeometri | Låsfunktionerna måste samverka korrekt med de förberedda aluminiumspåren. |
| Krävs separation | Remstjocklek | Tjockleken bidrar till den avsedda separationen mellan aluminiumsektionerna. |
| Monteringsprocess | Insättnings- och rullningskompatibilitet | Sektionen måste tolerera den valda produktionsmetoden utan att spricka eller förlora dimensionskontroll. |
Börja med en ritning eller fysisk profil
En dimensionerad strängsprutningsritning av aluminium ger den tydligaste utgångspunkten eftersom den visar hålrummets bredd, spårdimensioner, vägggeometri och kritiska toleranser. En fysisk profil kan också ge användbar information när ritningen inte är tillgänglig eller när själva extruderingen behöver verifieras.
För utvecklingsarbete inkluderar den mest användbara informationen i allmänhet:
- Aluminiumhålighetens bredd och djup.
- Låsspårens placering och form.
- Erforderlig termisk separation mellan aluminiumsektionerna.
- Avsedd bandtvärsnitt och dimensionstoleranser.
- Monteringssekvensen som används för att sätta in och säkra profilen.
- Alla kända produktionsproblem, såsom svår insättning eller sprickbildning.
Varför avsnittsnoggrannhet är viktigt
Föreställ dig en remsa som är något för bred för extruderingshålet. Insättningskraften kan öka och installatören eller produktionslinjen kan behöva mer mekaniskt tryck än vad som är avsett. En remsa som är för smal kan skapa det motsatta problemet: otillräckligt ingrepp eller rörelse under monteringen.
Höjd och låsgeometri har betydelse på liknande sätt. En profil kan se korrekt ut isolerat samtidigt som den inte går i ingrepp med det specifika aluminiumspåret. Det är därför som termisk brytningsutveckling bäst behandlas som ett matchat profilsystem.
Granska det tillgängliga sortimentet av polyamidsektionertillsammans med aluminiumprofilens dimensioner innan en specifikation slutförs.
Vilka profiltyper används ofta?
Olika aluminiumextruderingsgeometrier kräver olika termiska brottsektioner. Profilfamiljen identifieras vanligtvis genom dess tvärsnittsform och låsarrangemang.
I-Type-profiler
I-typsektioner är vanligtvis förknippade med en relativt okomplicerad termisk separationsgeometri. Deras slutliga lämplighet beror på bredden, höjden, spårarrangemanget och ingreppsförhållandena för aluminiumprofilen. ”Jag”-beteckningen bör därför behandlas som en profilfamilj snarare än en universell dimension.
C-typprofiler
C-typsektioner är formade runt en annan ingreppsgeometri och kan väljas där aluminiumprofilen använder en motsvarande hålighet eller låsstruktur. Öppnings- och sidodetaljerna måste anpassas noggrant till aluminiumprofilen.
T-typprofiler
T-typsektioner används där aluminiumprofilen innehåller en geometri som passar en T-formad ingreppsprofil. De exakta måtten, axelpositionerna och låsdetaljerna avgör om remsan kan sättas in och säkras korrekt.
Specialformade sektioner
Vissa aluminiumsystem använder spår eller håligheter som inte är i linje med standardsektionsfamiljer. I de fallen kan ett speciellt tvärsnitt utvecklas kring själva extruderingen. Den viktigaste inputen är aluminiumprofilritningen eller det fysiska provet på själva profilen, tillsammans med monteringsmetoden och kritiska mått.
Där dessa isoleringsprofiler används
Termiskt brutna aluminiumsystem används i flera arkitektoniska tillämpningar. Även om designmålet är relaterat i varje enskilt fall, kan profilgeometrin och de mekaniska kraven variera beroende på ramstrukturen.
Fönster i aluminium
Termiska brottprofiler installeras mellan invändiga och exteriöra aluminiumsektioner av fönsterkarmar och bågar. Remsan stöder termisk separation samtidigt som den förblir mekaniskt inkopplad i ramkonstruktionen.
Aluminiumdörrar
Dörrprofiler kräver en stabil anslutning eftersom den färdiga monteringen kan utsättas för upprepad öppning, stängning, hantering och miljöexponering. Den termiska brottsektionen måste förbli kompatibel med den valda låsnings- och rullningsprocessen.
Gardinväggssystem
Inramning av gardinväggar kan inkludera stolpar, akterspegel och relaterade termiskt separerade aluminiumsektioner. Profildimensioner kan skilja sig avsevärt mellan systemen, så geometrimatchning är fortfarande viktig.
Andra arkitektoniska aluminiumprofiler
Speciella termiskt separerade profiler kan också kräva icke-standardiserade isoleringssektioner. Anpassad profilutveckling kan hantera ovanliga dimensioner, spårstrukturer eller monteringsbegränsningar.
Användningsförhållanden bör också beaktas vid val av materialsammansättning och profilgeometri. En ram installerad i en temperaturvariabel miljö kan uppleva upprepade dimensionella rörelser, medan ett fasadsystem kan införa ytterligare mekaniska och miljömässiga krav.
Det är viktigt att skilja bandets termiska funktion från den färdiga ramens totala termiska prestanda. Remsan avbryter direkt ledning genom aluminiumsektionen, men det slutliga termiska beteendet hos ett fönster, en dörr eller en gardinvägg beror också på glas, tätningar, ramgeometri, luftkammare, fogar och installationsdetaljer.
Hur extruderingsprocessen påverkar profilkvaliteten
Konsistensen hos en termisk brottprofil beror mycket på hur den förstärkta polyamidföreningen bearbetas. En kontrollerad produktionssekvens hjälper till att hålla tvärsnittet stabilt från råvara till färdig längd.
Materialblandning
PA66-harts och glasfiber prepareras och kontrolleras innan de går in i extruderingsprocessen.
Extrudering gjutning
Det förstärkta materialet passerar genom profilverktyg för att skapa den erforderliga tvärsnittsgeometrin.
Kylning och formning
Kylförhållanden och draghastighet kontrolleras för att stabilisera dimensionerna efter extrudering.
Precisionsskärning
Den löpande profilen skärs eller prepareras i den begärda leveransblanketten för efterföljande användning.
Råvarukontroll
Utgångsmaterialet har en direkt inverkan på extruderingsbeteendet. Inkommande PA66- och glasfibermaterial kan kontrolleras för egenskaper som smältflödesindex, armeringsinnehåll och fukttillstånd. Fukthantering är särskilt relevant för polyamidbearbetning eftersom vattenhalten kan påverka smältbeteendet och det slutliga materialets prestanda.
Extruderingstemperatur och draghastighet
Förstärkt polyamid måste bearbetas inom kontrollerade temperaturförhållanden så att smältan fyller profilformen konsekvent utan att skapa onödig nedbrytning eller dimensionell instabilitet. Draghastigheten påverkar också profilstorleken eftersom extrudatet kan ändra dimension när det svalnar.
Av denna anledning bör temperatur och linjehastighet betraktas som en koordinerad process snarare än som isolerade inställningar. När en profil innehåller smala spår eller små låsfunktioner kan även små förändringar i dimensionsbeteendet påverka den slutliga passningen.
Kylning och formning
Kylning är ett av de viktigaste stegen för profilstabilitet. Kylsystemet behöver ta bort värme på ett kontrollerat sätt så att den extruderade sektionen bibehåller sin avsedda geometri. Ojämn kylning kan bidra till förvrängning, skevhet eller inkonsekventa dimensioner över profilen.
Glasfiberorientering
Extruderingsprocessen påverkar också glasfiberorienteringen. Kontrollerad orientering kan stödja längsgående hållfasthet samtidigt som de mekaniska egenskaper som behövs över sektionen bibehålls. Detta blir särskilt relevant för profiler som måste tåla införings- och rullformningskrafter.
Produktionssystemet som beskrivs förJinxinginkluderar materialberedning, flera parallella strängsprutningslinjer med två skruv, egenutvecklade formar, kylsystem, formning och skärning. Processen är upplagd så att de huvudsakliga tillverkningsstegen förblir inom ett produktionssystem.
Vad bör kontrolleras vid kvalitetskontroll?
Kvalitetskontroll för termiska brottprofiler är mer användbar när den täcker såväl produktionsprocessen som den färdiga produkten. Slutinspektion kan identifiera defekter, men regelbundna kontroller under processen ger tidigare information om dimensionsavvikelser eller ytproblem.
Pågående inspektion
Vid kontinuerlig extrudering kan produktionsprover kontrolleras med jämna mellanrum för tvärsnittsmått och synliga defekter. Processparametrar kan också registreras så att förändringar i produktionslinjen kan kopplas till senare dimensionella resultat.
- Tvärsnittsbredd och -höjd.
- Kritiska spår och låsmått.
- Väggtjocklek och profilsymmetri där det är relevant.
- Ytdefekter, deformation eller synliga sprickor.
- Produktionsparameterposter för spårbarhet.
Laboratorieutvärdering
Beroende på tillämpliga krav kan ytterligare laboratorieutvärdering täcka densitet, Shore-hårdhet, longitudinell draghållfasthet, tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansionsegenskaper.
Dessa tester svarar inte alla på samma tekniska fråga. Draghållfasthet ger information om motstånd mot dragkrafter, medan tvärhållfasthet är mer relevant för spänningar som verkar över profilen. Linjär expansion hjälper ingenjörer att förstå dimensionella rörelser i samband med temperaturförändringar.
Inspektion före leverans
Före leverans kan färdiga remsor inspekteras för utseende och mått. Raka profiler kan förberedas i längder såsom 6 meter per styck, medan lämpliga specifikationer även kan levereras i rullar såsom 500 meter per rulle. Den praktiska leveransformen beror på profilgeometri och efterföljande monteringskrav.
En engelsk besiktningsrapport kan åtfölja godset vid behov. Tydlig inspektionsinformation kan hjälpa produktionsteam att verifiera att den mottagna profilen överensstämmer med den överenskomna specifikationen.
| Inspektionsstadiet | Huvudfokus | Produktionssyfte |
|---|---|---|
| Inkommande materialkontroll | Materialskick och förstärkningsegenskaper | Bekräfta att utgångsblandningen är lämplig för kontrollerad extrudering. |
| Inspektion under process | Mått och ytskick | Upptäck profilavdrift innan en lång produktionskörning är klar. |
| Laboratorietester | Mekaniska, termiska och fysiska egenskaper | Utvärdera egenskaper mot tillämpliga tekniska krav. |
| Besiktning före leverans | Utseende, dimensioner och ordningskonsistens | Verifiera den färdiga profilen före avsändning. |
Vad bör montörer se efter?
Även en exakt extruderad remsa kan skapa problem när aluminiumprofilen, verktygen och monteringsförhållandena inte är korrekt matchade. Insättning och rullning bör därför behandlas som en del av profildesignen snarare än som separata nedströmsproblem.
Insättningskraft
En remsa som går in i aluminiumspåret med för stort motstånd kan indikera dimensionsfel, en olämplig låsgeometri eller ett monteringsförhållande som behöver justeras. Hög instickskraft kan öka risken för profilskador, speciellt där sektionen innehåller smala väggar eller vassa låsdetaljer.
Sprickbildning under montering
Sprickbildning bör inte automatiskt tillskrivas själva materialet. Möjliga orsaker kan vara överdriven mekanisk kraft, olämplig spårgeometri, alltför snäva dimensioner, dålig inriktning eller felaktiga bearbetningsförhållanden. Att granska aluminiumextruderingen och monteringssekvensen tillsammans är ofta mer produktivt än att undersöka remsan isolerat.
Otillräcklig skjuvhållfasthet
Den slutliga anslutningen måste motstå de belastningar som förväntas från hantering och service. Om den inkopplade remsan inte ger tillräckligt motstånd mot relativ rörelse mellan aluminiumsektionerna kan problemet handla om profilgeometri, materialegenskaper eller rullningsprocessen.
Konsistens över hela produktionslinjen
En profil som fungerar bra under en enda provkörning bör också uppträda konsekvent vid upprepad produktion. Konsekventa remsdimensioner gör det lättare att upprätthålla stabila införings- och rullningsförhållanden över flera partier av aluminiumextrudering.
- Kontrollera aluminiumspåret:bekräfta att kaviteten är ren, dimensionellt korrekt och kompatibel med remsan.
- Kontrollera insättningsjusteringen:felinriktning kan öka kraften och skada profilkanten.
- Kontrollera rullningsförhållanden:bekräfta att den mekaniska processen är lämplig för bandgeometrin.
- Spår dimensionell konsistens:jämför inkommande och pågående profilmätningar när oväntat monteringsbeteende dyker upp.
Dessa kontroller är särskilt användbara när man går från en prototypextrudering till upprepad produktion, eftersom en liten dimensionsskillnad kan bli mycket mer märkbar när många profillängder bearbetas kontinuerligt.
Hur man förbereder sig för en ny profilutveckling
Att utveckla en termisk brytsektion för en ny aluminiumprofil är lättare när informationen är organiserad innan verktyget övervägs. Målet är att definiera det kompletta gränssnittet mellan polyamidsektionen och aluminiumprofilen.
En praktisk utvecklingssekvens kan följa flera steg:
- Granska aluminiumritningen:identifiera kavitetsdimensioner, spårgeometri, väggtjocklek och kritiska toleranser.
- Bekräfta kravet på termisk separation:bestämma det avsedda avståndet mellan de inre och yttre aluminiumsektionerna.
- Definiera remsans tvärsnitt:fastställa bredd, höjd, tjocklek, låsdetaljer och eventuella specialfunktioner.
- Granska monteringsprocessen:bekräfta införingsriktning, rullningsmetod och förväntad mekanisk kraft.
- Utvärdera produktionsbeteende:kontrollera dimensionsstabilitet, ytkvalitet och monteringsprestanda.
- Slutför produktionsspecifikationen:dokumentera överenskommen profilgeometri, materialkonstruktion, inspektionspunkter och leveransformulär.
Använd aluminiumprofilen som huvudreferens
Det vanligaste misstaget vid profilutveckling är att börja med en generisk banddimension och försöka tvinga aluminiumprofilen att matcha den. Det mer tillförlitliga tillvägagångssättet är det omvända: utgå från extruderingen och definiera isoleringsdelen runt det faktiska gränssnittet.
En fysisk aluminiumprofil kan vara särskilt användbar när extruderingsritningen inte helt representerar tillverkningsvariationer. Att jämföra ritningen med den verkliga sektionen hjälper till att identifiera praktiska problem som spårdjup, kantradie eller lokala dimensionsskillnader.
Håll termiska och mekaniska krav tillsammans
Remsan bör inte utformas för termisk separation medan dess mekaniska ingrepp behandlas som en eftertanke. De två funktionerna är sammankopplade. En tjockare sektion kan förändra kavitetsförhållandet. En annan låsform kan ändra insättningskraften. En tätare passform kan påverka monteringsbeteendet. Tekniska beslut bör därför beakta hela tvärsnittet.
Planera för repeterbarhet
Ett bra avsnitt ska inte bara fungera en gång. Den ska kunna extruderas konsekvent, skäras eller lindas på ett kontrollerat sätt, transporteras utan onödig deformation och monteras upprepade gånger med förutsägbart beteende.
Förstå termen i produktsökningar
När ingenjörer eller inköpsteam söker efterPA66 GF25 Thermal Break Strips, representerar söktermen ofta ett tekniskt krav snarare än en enda universell produkt. "PA66"-delen identifierar polyamidfamiljen, medan "GF25" indikerar 25% glasfiberförstärkning. Den återstående specifikationen beror fortfarande på aluminiumextruderingen och den avsedda monteringsprocessen.
Av den anledningen bör produktutvärderingen flyttas från sökordsnivå till ingenjörsnivå. En tekniskt lämplig remsa definieras av kombinationen av material, sektionsdimensioner, låsgeometri, produktionskonsistens och kompatibilitet med målaluminiumprofilen.
Vanliga frågor
Vad används Thermal Break Strips till?
De används för att separera inre och yttre aluminiumsektioner och minska direkt värmeöverföring genom termiskt brutna aluminiumprofiler. Remsan ger också en mekanisk anslutning inuti aluminiumprofilen när geometrin och monteringsprocessen är korrekt matchade.
Vilket material är dessa termiska brytningsprofiler gjorda av?
Kärnmaterialet är PA66 nylon förstärkt med 25% glasfiber. Denna förstärkta konstruktion kallas vanligtvis PA66 GF25 och är vald för styvhet, dimensionsstabilitet och mekaniska egenskaper som krävs av termiskt brutna aluminiumsystem.
Vilka profiltyper är vanligast tillgängliga?
Vanliga sektionsfamiljer inkluderar I-Type-, C-Type- och T-Type-profiler. Specialformade sektioner kan även utvecklas för aluminiumprofiler med ovanliga hålrumsdimensioner eller låsgeometrier.
Var används vanligtvis termiska brytningsprofiler?
Typiska applikationer inkluderar aluminiumfönster, aluminiumdörrar, gardinväggssystem, stolpar, akterspegel och andra arkitektoniska aluminiumprofiler som kräver termisk separation mellan inre och yttre sektioner.
Kan tvärsnittet anpassas?
Ja. En skräddarsydd sektion kan utvecklas kring en aluminiumprofilritning eller fysisk profil, med hänsyn till listbredd, höjd, tjocklek, spårstruktur, låsgeometri och avsedd monteringsmetod.
Vilken information är användbar för en anpassad termisk brytremsa?
Användbar information inkluderar aluminiumprofilritningen eller den fysiska profilen, erforderliga remsdimensioner, låsstruktur, måltermisk separation och insättnings- eller rullformningsmetoden som används under monteringen.
Vilka leveransformulär kan användas?
Lämpliga specifikationer kan levereras som raka remsor, inklusive 6-meters längder per styck, eller som lindade profiler såsom 500 meter per rulle. Den praktiska formen beror på profilens geometri och nedströmsproduktionsprocessen.
Vilka kvalitetsegenskaper bör utvärderas?
Utvärdering kan inkludera profildimensioner, utseende, densitet, Shore-hårdhet, longitudinell och tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansionsegenskaper, enligt de krav som gäller för det avsedda systemet.
Kan teknisk assistans täcka monteringsproblem?
Teknisk support kan ta itu med profilslitsdesign, remsinföring, rullformningsförhållanden och vanliga problem som svår införing, sprickbildning eller otillräcklig skjuvhållfasthet. Att granska aluminiumsträngsprutningen och monteringsprocessen tillsammans kan hjälpa till att identifiera den bakomliggande orsaken.
Hur ska ingenjörer jämföra olika alternativ för termisk brytremsa?
Jämför materialkonstruktion, profildimensioner, låsgeometri, dimensionell konsistens, monteringskompatibilitet, inspektionsmetod och leveransform. Den mest meningsfulla jämförelsen baseras på hur väl remsan matchar den faktiska aluminiumprofilen snarare än bara på produktnamnet.
En praktisk specifikationschecklista
Innan man slutför en termisk avbrottsprofil hjälper det att bekräfta de stora tekniska variablerna på ett ställe. Checklistan nedan kan användas vid profilgranskning, leverantörskommunikation, verktygsberedning eller produktionsgodkännande.
- Bekräfta PA66-materialkonstruktionen och kravet på 25 % glasfiberförstärkning.
- Mät aluminiumhålighetens bredd och djup.
- Verifiera spårets form och låsgeometri.
- Definiera önskad remstjocklek och separationsdimension.
- Kontrollera listtvärsnittet mot den äkta aluminiumprofilen.
- Granska införings- och rullformningsförhållandena innan tillverkningsgodkännande.
- Bekräfta dimensionella inspektionspunkter och acceptabla toleranser.
- Kontrollera den erforderliga raka eller lindade leveransformen.
- Dokumentera överenskommen profilritning och kritiska tekniska egenskaper.
- Håll produktions- och inspektionsregister tillgängliga för spårbarhet.
Denna checklista ersätter inte de tekniska kraven för ett specifikt fönster, dörr eller fasadsystem. Det ger ett praktiskt ramverk för att se till att material- och profilgränssnittet har definierats innan produktionen påbörjas.
Den centrala idén förblir enkel: termisk avbrottsprestanda börjar med effektiv separation, men pålitlig systemprestanda kräver ett korrekt anpassat tvärsnitt, kontrollerad extrudering, stabila dimensioner och en kompatibel monteringsprocess.
Behöver du matcha en remsa till din aluminiumprofil?
Dela aluminiumprofilritningen, fysiska profildetaljer, nödvändiga dimensioner och monteringsmetod så att lämplig sektionsgeometri kan granskas för ditt termiskt brutna aluminiumsystem.
kontakta oss för att diskutera dina profilkrav