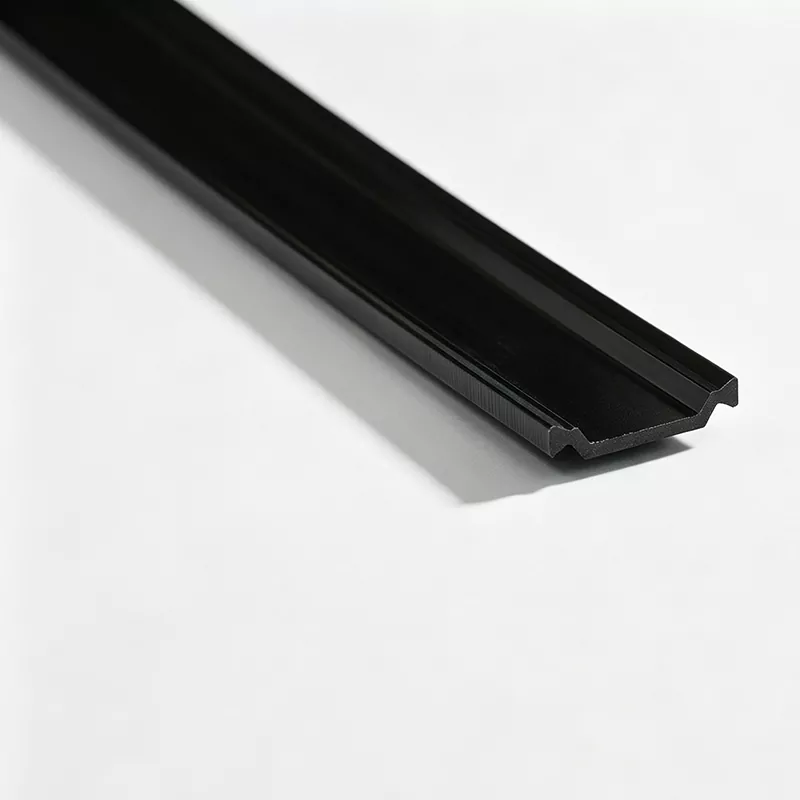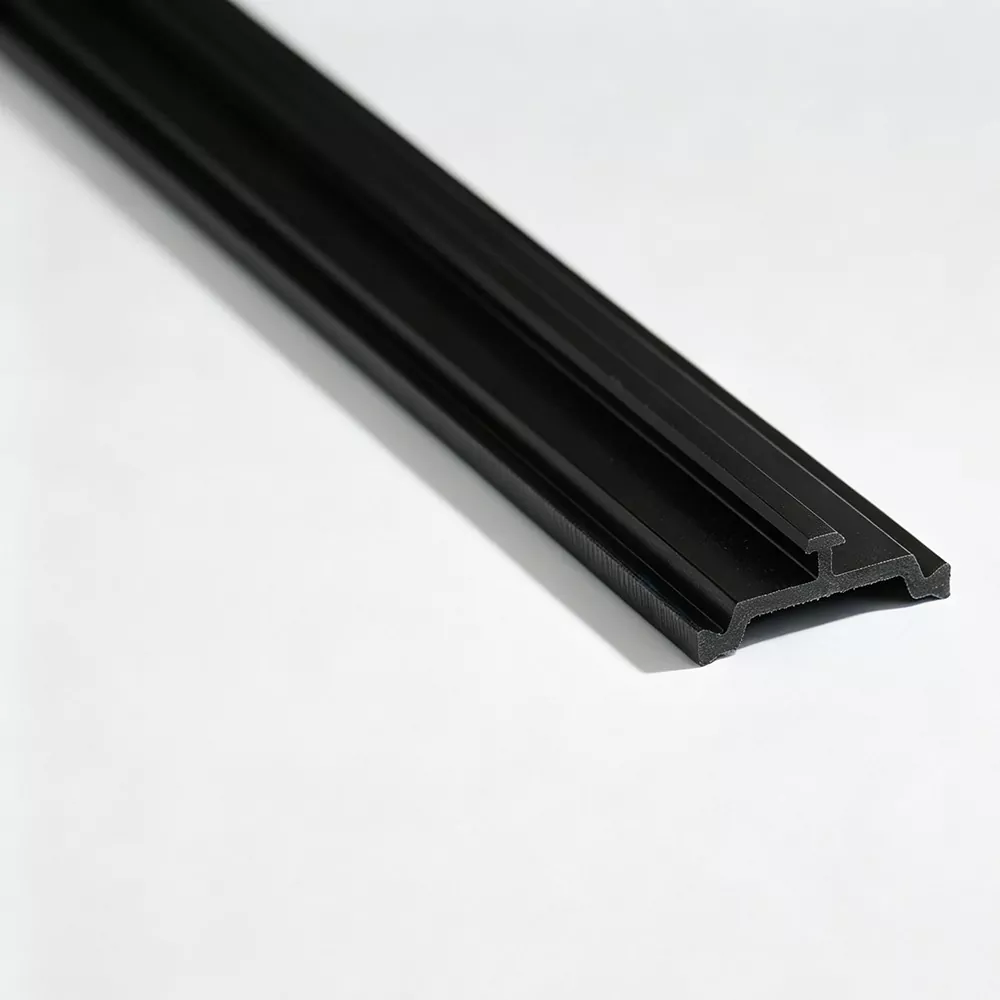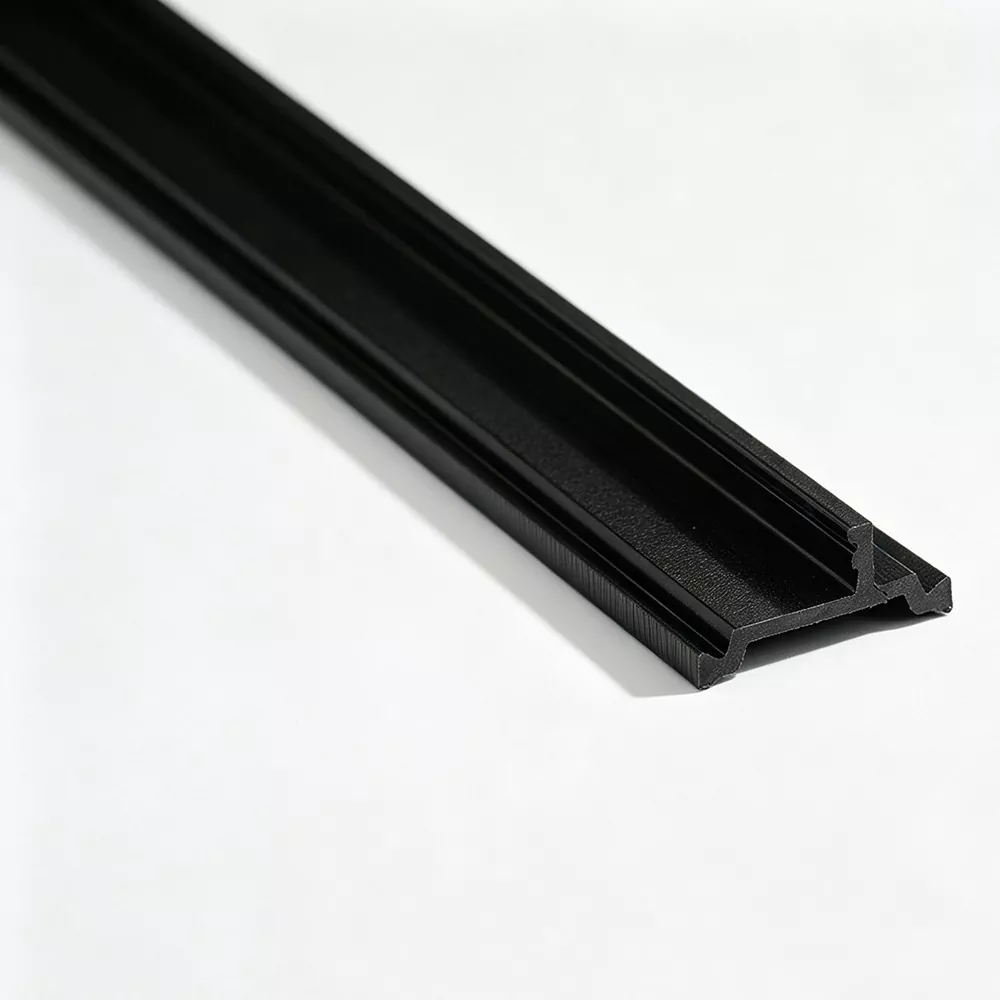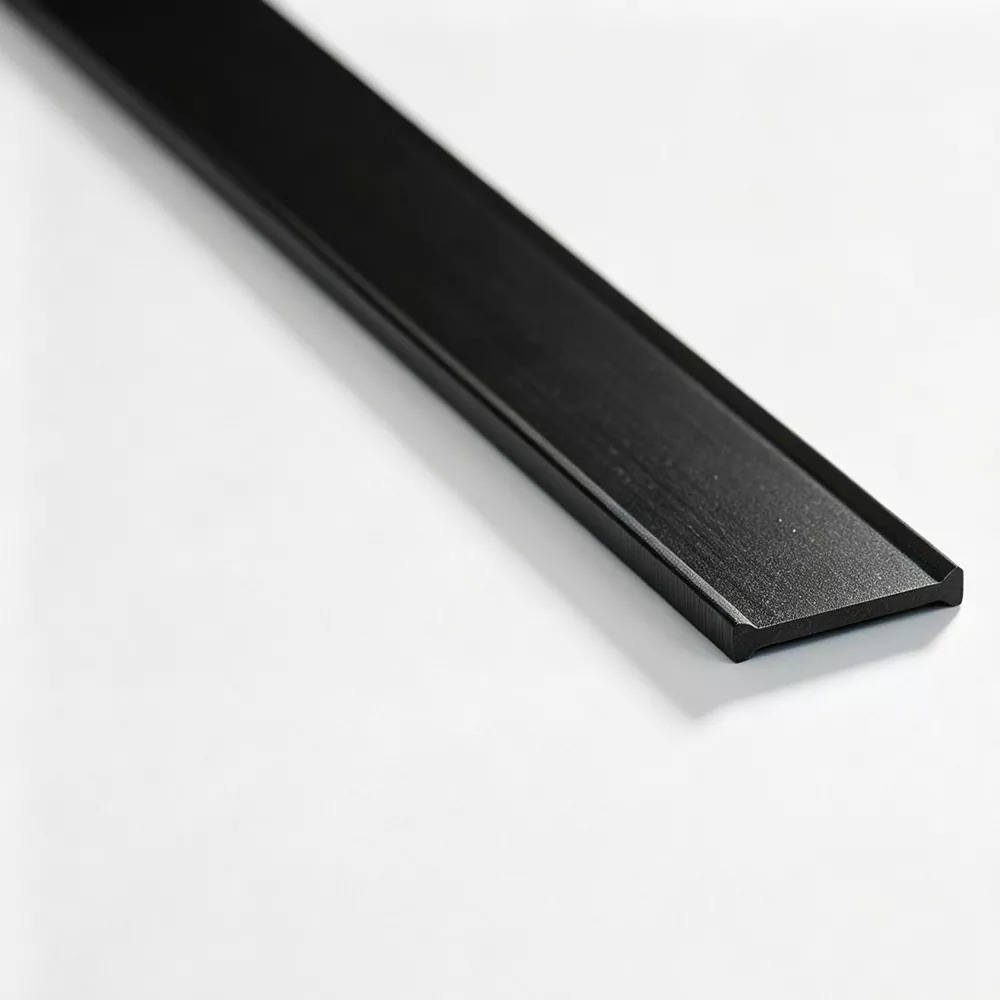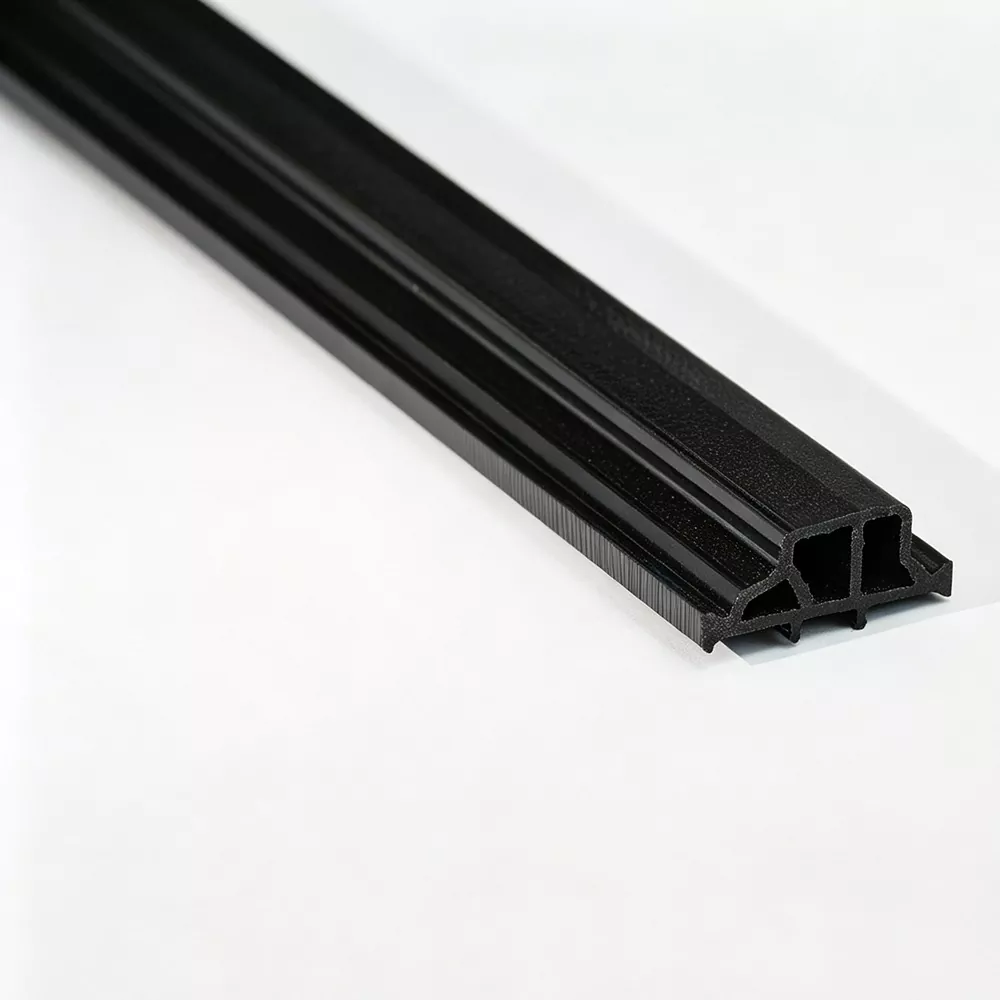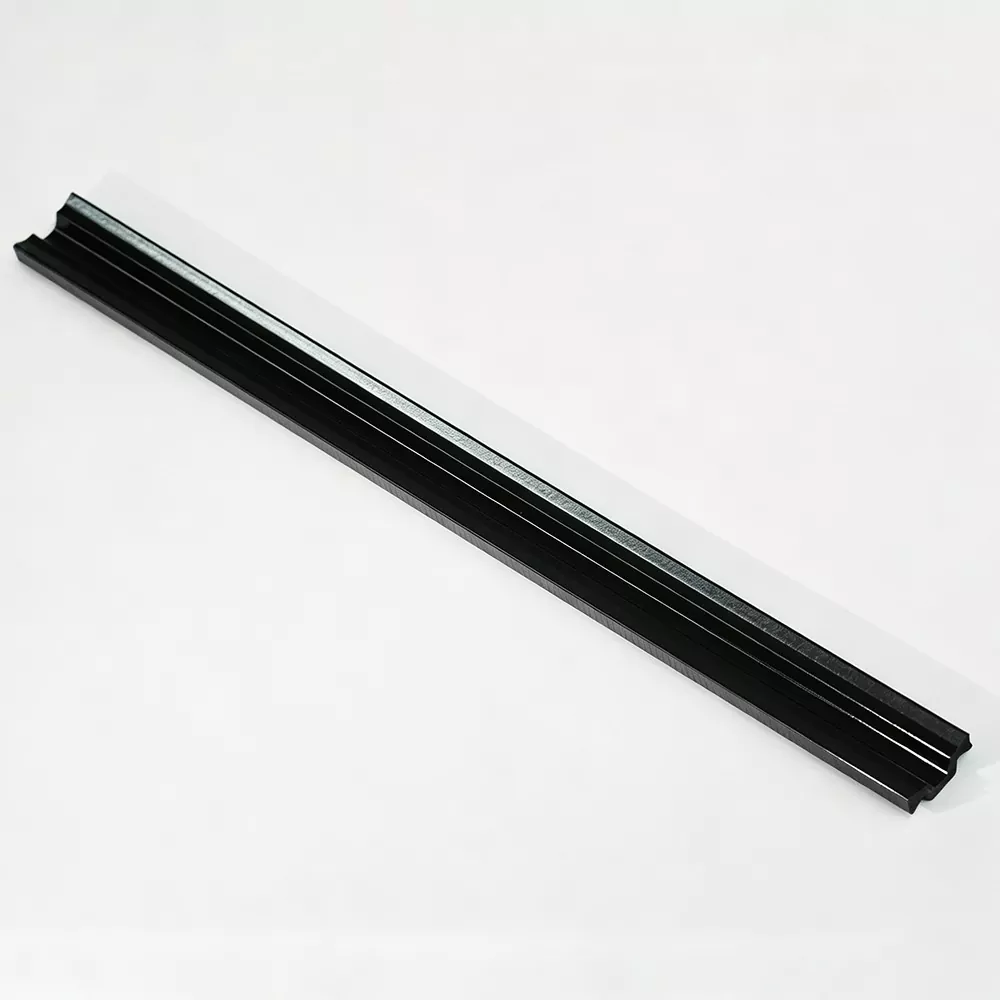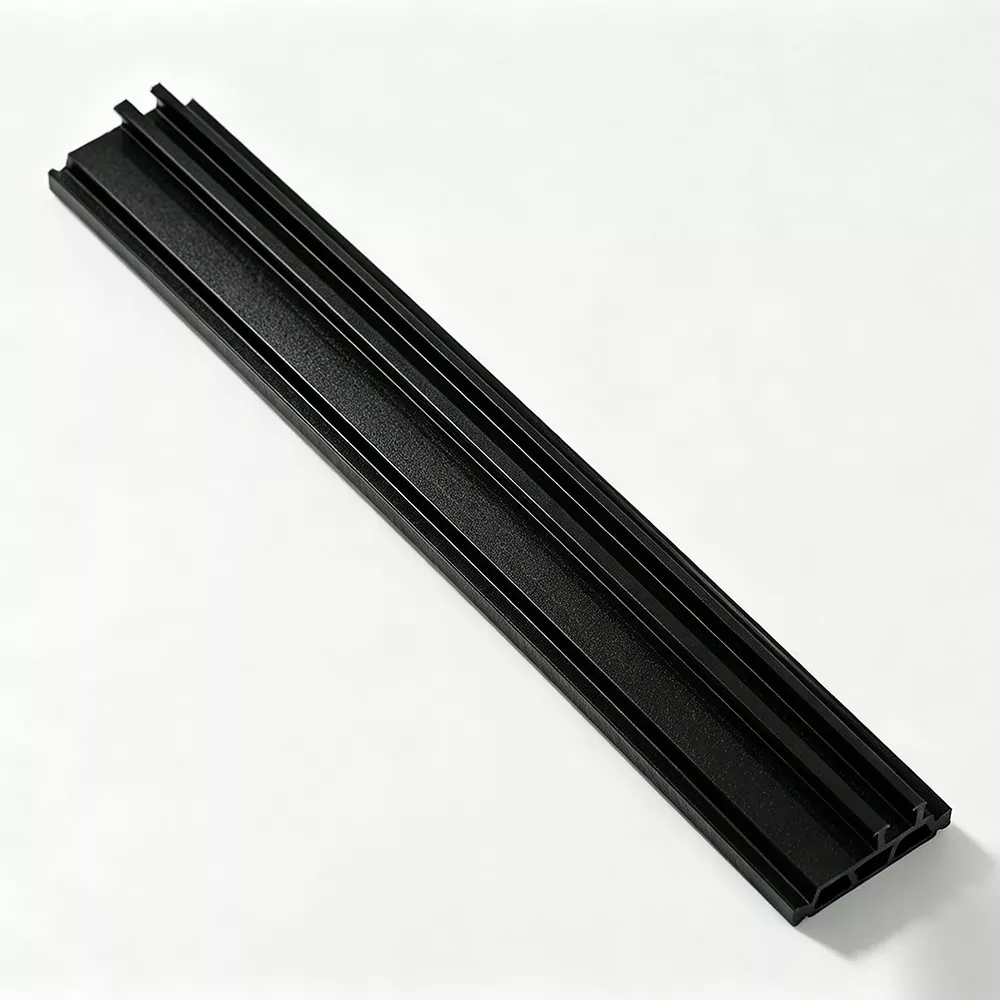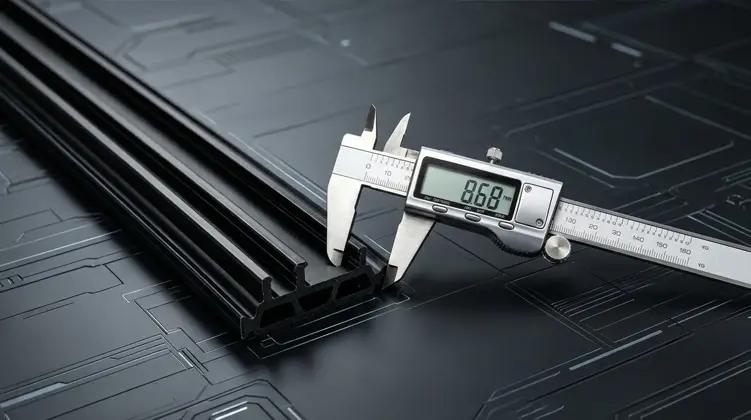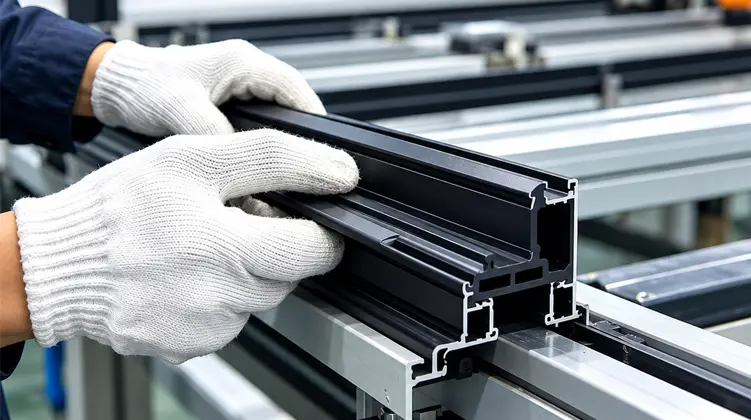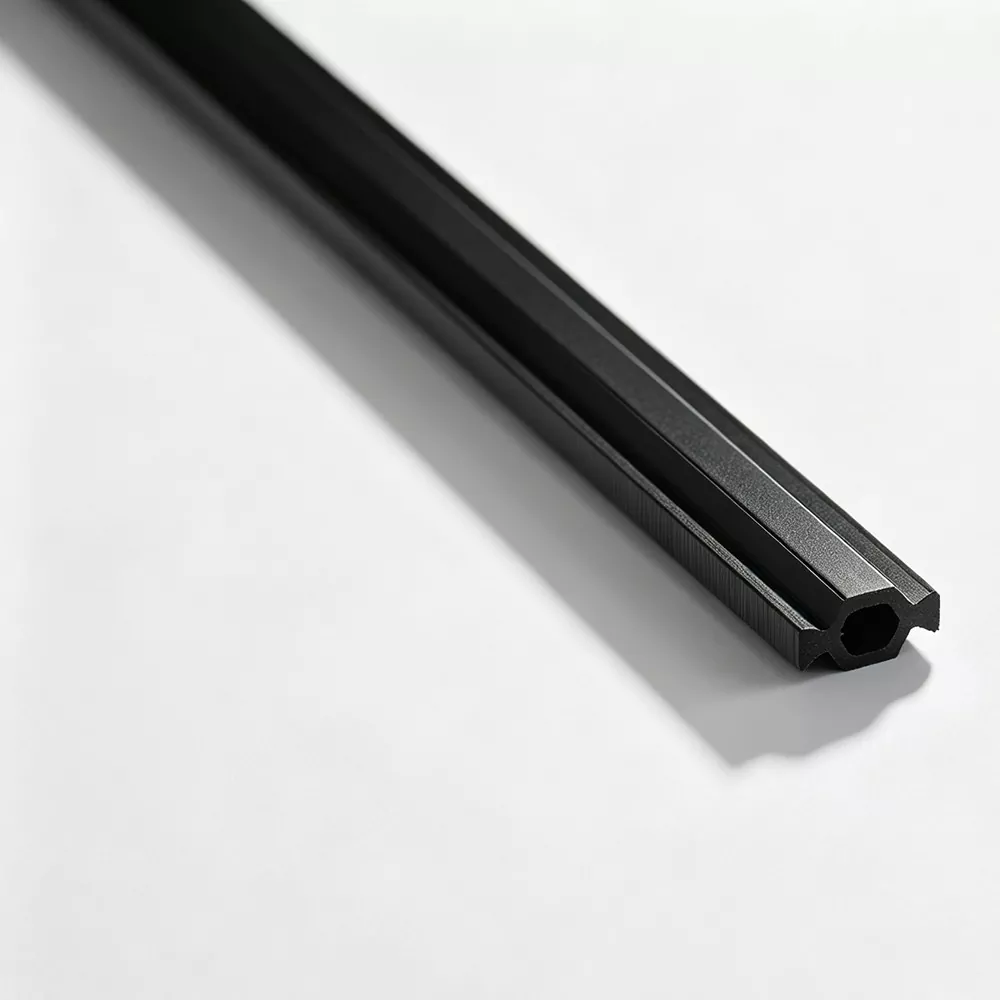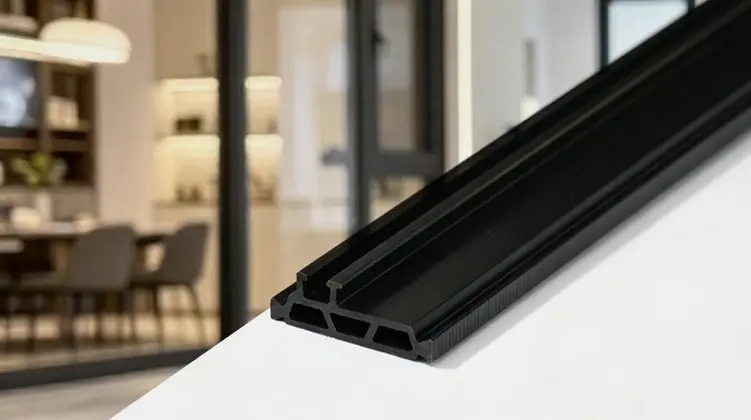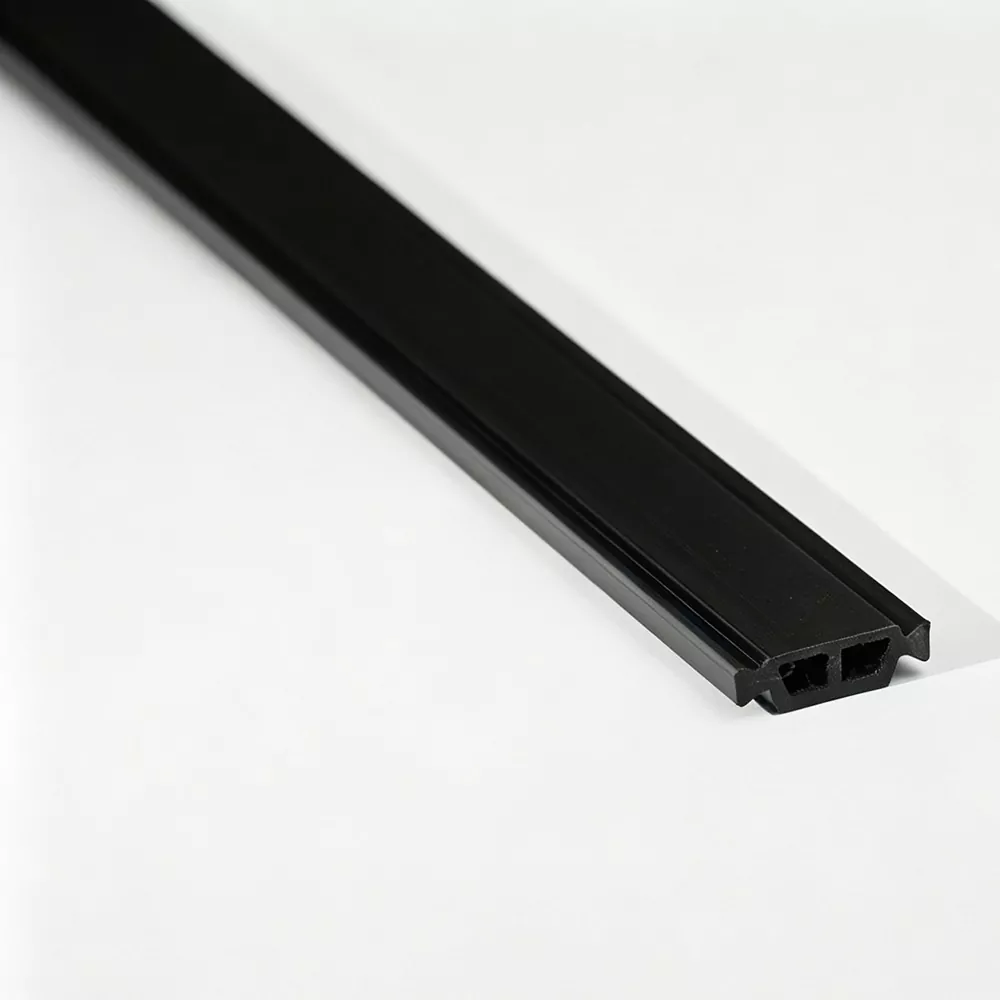
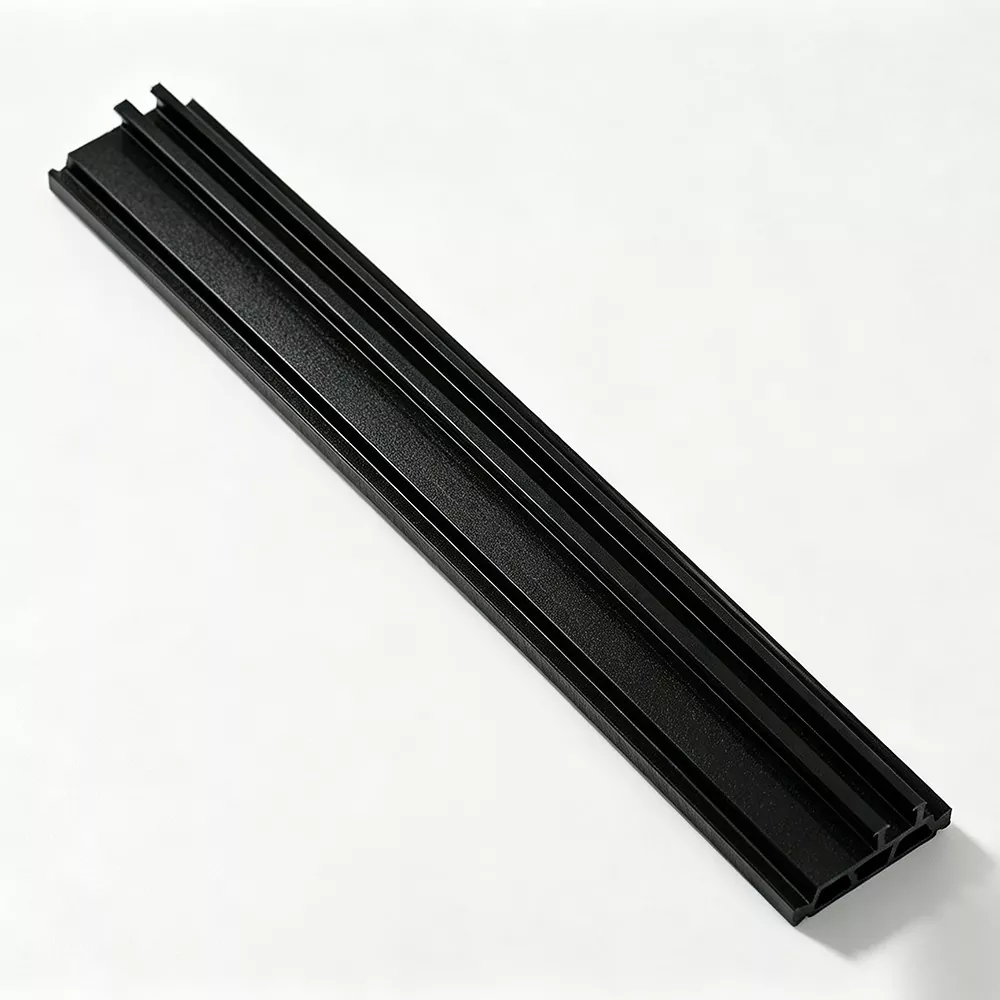
PA66 GF25 Thermal Break Stripsär förstärkta polyamidprofiler som används för att separera inre och yttre aluminiumsektioner i termiskt krossade fönster, dörrar och gardinväggar. Deras prestanda beror på mer än den nominella materialkvaliteten. Glasfiberfördelning, tvärsnittsgeometri, dimensionsnoggrannhet, mekanisk hållfasthet och kompatibilitet med aluminiumhåligheten påverkar alla den färdiga monteringen. Den här guiden förklarar hur materialet fungerar, hur vanliga profilformer skiljer sig, vilka dimensioner som bör kontrolleras, hur extrudering och kvalitetskontroll påverkar konsistensen och vilken teknisk information som är användbar när man utvecklar en profil för ett specifikt aluminiumsystem.
Innehållsförteckning
Utforska guiden- 01Vad är materialet?
- 02PA66 och glasfibersammansättning
- 03Hur termisk separation fungerar
- 04Mekaniska och dimensionella egenskaper
- 05Vanliga tvärsnittstyper
- 06Matchande remsor till aluminiumprofiler
- 07Tillverkning och extrudering
- 08Kvalitetsinspektion och testning
- 09Typiska applikationer
- 10Skräddarsydd profilutveckling
- 11Praktisk urvalschecklista
- 12Vanliga frågor
01Vad är en PA66 GF25 Thermal Break Profile?
En termisk brottprofil är en icke-metallisk komponent installerad mellan separata aluminiumsektioner för att avbryta den direkta värmeöverföringsvägen genom en metallram.
Aluminium används ofta i arkitektoniska ramar eftersom det är lätt, praktiskt och strukturellt användbart. Men aluminium leder också värme lätt. När de inre och yttre delarna av en aluminiumram förblir direkt sammankopplade kan värmen lättare passera genom ramen. Ett termiskt avbrott skapar en separation mellan dessa metallsektioner och förändrar hur värmen rör sig genom den sammansatta profilen.
Polyamid väljs vanligtvis för denna roll eftersom den kombinerar isolerande egenskaper med mekaniska egenskaper som är lämpliga för profilmontering. Förstärkta kvaliteter används där bandet måste bibehålla sin form och förbli säkert i ingrepp med aluminiumet under införande eller rullning.
Produkten är inte bara en plastdistans. Dess tvärsnitt måste utformas för att passa aluminiumhålrummet, gripa in i spåren och motstå de krafter som genereras under tillverkning och service. En lämplig profil kräver därför både materialkonsistens och exakt dimensionskontroll.
02Förstå PA66 och 25 % glasfiberförstärkning
PA66, även känd som polyamid 66 eller nylon 66, är en teknisk termoplast som används i komponenter som kräver en kombination av styrka, styvhet och dimensionskontroll. GF25-beteckningen indikerar att föreningen innehåller 25 viktprocent glasfiber. Dessa fibrer förstärker polymermatrisen och modifierar dess mekaniska beteende.
Varför används PA66?
PA66 erbjuder en användbar balans mellan mekanisk styrka, värmebeständighet och bearbetbarhet för konstruerade profiler. Dess egenskaper gör den lämplig för komponenter som måste behålla en definierad form samtidigt som de hanteras, monteras och utsätts för förändrade miljöförhållanden.
För termiska brytningsapplikationer bör materialvalet beakta hela bearbetnings- och servicemiljön. Fuktkonditionering, temperaturexponering, profildimensioner och monteringskrafter kan alla påverka beteendet hos en polyamidkomponent.
Vad tillför GF25?
Glasfibrer ökar styvheten och hjälper till att förbättra dimensionsstabiliteten jämfört med en oförstärkt polyamidblandning. Armering är särskilt relevant när en lång, smal profil måste motstå deformation under hantering och montering av aluminiumprofil.
Högre styvhet
Glasfiberförstärkning ökar styvheten och hjälper profilen att behålla sitt designade tvärsnitt under bearbetning och installation.
Dimensionell kontroll
Den förstärkta massan stöder stabilare profildimensioner när extrudering och kylningsförhållanden är korrekt kontrollerade.
Mekaniskt engagemang
Lämplig styrka och styvhet hjälper remsan att förbli i ingrepp med aluminiumspår under insättning och rullformning.
Riktningsegenskaper
Fiberorientering påverkar longitudinellt och tvärgående beteende, vilket gör extruderingsdesign och processkontroll viktig.
Enbart glasfiberprocenten beskriver inte alla prestandaegenskaper. Två föreningar med samma nominella förstärkningsnivå kan bete sig olika på grund av hartskvalitet, fiberlängd, fiberfördelning, fukttillstånd och processhistorik. Teknisk utvärdering bör därför omfatta både materialinformation och färdiga testresultat.
03Hur fungerar termisk separation i aluminiumramar?
Termisk separation fungerar genom att ersätta en kontinuerlig metallanslutning med en sektion med lägre ledningsförmåga. I en termiskt bruten ram är de inre och yttre aluminiumkomponenterna åtskilda av polyamidprofiler. Detta avbryter den direkt ledande banan som annars skulle sträcka sig genom aluminiumramen.
Avbryta metallvärmeöverföringsvägen
Värme rör sig genom material beroende på deras termiska egenskaper och aggregatets geometri. Aluminium leder värme mycket lättare än polyamid. Att införa en polyamidsektion mellan två aluminiumdelar förändrar därför värmeflödet genom ramen.
Bredden på den isolerande delen, profilformen och den omgivande metallgeometrin bidrar alla till det färdiga systemets termiska beteende. Ett bredare termiskt avbrott kan ge en längre väg genom isoleringsmaterialet, men bredden bör inte betraktas isolerat. Den fullständiga ramkonstruktionen måste utvärderas.
Varför det kompletta fönstersystemet är viktigt
En termisk brytremsa kan inte avgöra den termiska prestandan för ett helt fönster eller gardinvägg av sig själv. Glaskonfiguration, ramdjup, luftläckage, vädertätningar, dräneringsdesign, hårdvara och installationsdetaljer spelar också roll. Remsan är en viktig komponent i en större konstruerad montering.
04Mekanisk styrka och dimensionsstabilitet
Mekanisk prestanda är väsentlig eftersom en termisk brottprofil måste göra mer än att separera två aluminiumsektioner. Den måste också förbli säkert ansluten till dem. Under monteringen kan remsan utsättas för införingstryck, rullkrafter, friktion och lokal spänning runt dess låsfunktioner.
Longitudinell draghållfasthet
Longitudinell draghållfasthet beskriver motståndet mot dragkrafter längs längden av en extruderad remsa. Det är relevant när profiler hanteras, transporteras, sätts in eller bearbetas genom utrustning. Fiberorientering längs extruderingsriktningen kan påverka denna egenskap.
Tvärgående skjuvmotstånd
Tvärhållfastheten är viktig eftersom krafter som appliceras över profilen kan påverka kopplingen mellan polyamidremsan och aluminiumsektionerna. Låsgeometrin, spårdimensionerna, materialtillståndet och rullformningsprocessen bidrar alla till den sammansatta profilens mekaniska integritet.
Dimensionell stabilitet
Dimensionell stabilitet handlar om en profils förmåga att behålla sin avsedda form och mått. Bredd, höjd, väggtjocklek och låsfunktioner måste hållas inom de överenskomna toleranserna så att listen kan passa in i aluminiumhåligheten konsekvent.
Förändringar i fukthalt och temperatur kan påverka polyamiddimensioner och mekaniskt beteende. Lagrings-, konditionerings- och produktionsmiljöer bör beaktas när inspektionsmetoder och monteringskrav definieras.
- Kontrollera längsgående dragegenskaper för hanterings- och bearbetningskrav.
- Se över tvärhållfasthet och skjuvningsbeteende för den avsedda låskonstruktionen.
- Bekräfta bredd, höjd, tjocklek och kritiska tvärsnittsmått.
- Tänk på fuktkonditionering och temperaturexponering under utvärderingen.
- Bedöm profilen efter den avsedda insättningen eller valsningen.
05Vanliga tvärsnittstyper och deras användningsområden
Termiska brottprofiler finns i olika tvärsnittskonfigurationer. Rätt typ beror på formen på aluminiumhåligheten, låsstrukturen och tillverkningsmetoden som används för att sammanfoga metallsektionerna.
I-Type-profiler
I-Type-profiler har vanligtvis en relativt rak sektion och används med kompatibla hålrum i aluminium med raka spår. Deras lämplighet beror på dimensionerna och ingreppsegenskaperna hos den specifika extruderingen. Remsan måste sitta säkert utan överdriven insättningskraft eller oönskad rörelse.
C-Type-profiler
C-Type-profiler har en formad tvärsektion avsedd för kompatibla böjda, stegade eller specialformade aluminiumhålrum. Geometrin kan hjälpa till att skapa ett definierat mekaniskt ingrepp när aluminiumspåret är designat för den sektionen.
T-typprofiler
T-Type-profiler använder en huvud- och stamkonfiguration. Det bredare huvudet och den smalare anslutningssektionen måste överensstämma med mottagningsspåret och monteringskraven för aluminiumprofilen. Noggrann matchning är viktig för att undvika störningar under insättning och rullning.
Specialformade profiler
Vissa aluminiumsystem använder håligheter som inte kan matchas med en standardprofilform. Specialformade sektioner kan utvecklas kring en ritning, dimensionsspecifikation eller fysisk profilinformation. Designen bör ta hänsyn till hela tvärsnittet, inklusive låsdetaljer och eventuella lokala tjockleksförändringar.
| Profiltyp | Typisk strukturell funktion | Huvudsaklig matchningsövervägande |
|---|---|---|
| I-Type | Generellt rakt tvärsnitt | Kompatibilitet med raka spår och kavitetsdimensioner |
| C-typ | Böjd eller stegvis ingreppsgeometri | Matchar formen av aluminiumhåligheten och låsområdet |
| T-typ | Huvud- och stamkonfiguration | Matchande huvudbredd, skaftdimensioner och spåröppning |
| Specialformad | Anpassat tvärsnitt för en viss extrudering | Ritningsnoggrannhet, monteringsmetod och funktionella mått |
Profilnamn är användbara för initial klassificering, men de räcker inte för att bekräfta kompatibilitet. Tillverkare bör jämföra faktiska tvärsnittsritningar och kritiska mått innan de väljer en typ.
06Hur man matchar remsan med en aluminiumprofil
Att matcha det termiska avbrottet med aluminiumextruderingen är ett av de viktigaste stegen i produktvalet. En profil som liknar den önskade sektionen kan fortfarande ha en olämplig låsfunktion, bredd eller höjd. Mottagande hålighet bör behandlas som utgångspunkt för urval.
PA66 GF25 Thermal Break Stripsbör bedömas mot aluminiumprofilritningen och den faktiska monteringsprocessen, snarare än att väljas med enbart produktnamn.
| Aluminiumprofildetalj | Remsdimension eller funktion | Vad ska verifieras |
|---|---|---|
| Kavitets bredd | Remsbredd | Passform, engagemang och dimensionell tolerans |
| Kavitetsdjup | Profilhöjd | Korrekt placering i aluminiumsektionen |
| Spårstruktur | Låsgeometri | Kompatibilitet med insättning och rullformning |
| Krävs separation | Remstjocklek och sektionsdesign | Tillgängligt utrymme och systemkonfiguration |
| Monteringsutrustning | Profiltoleranser och engagemangsdetaljer | Insättningskraft, rullningsförhållanden och stabilitet |
| Leverans- och bearbetningsmetod | Längd och leveransform | Kompatibilitet med skär-, hanterings- och produktionslinjer |
Kontrollera hela tvärsnittet
Bredd och höjd är bara två delar av dimensionsöversikten. Spåröppningen, låsande skuldror, väggtjocklek, hörnradier och lokala övergångar kan också påverka passformen. Små skillnader i dessa områden kan förändra införingsmotståndet eller sättet som remsan låser fast i aluminiumet.
Tänk på monteringsmetoden
Insättnings- och valsningsprocesser ställer olika krav på profilen. En sektion som passar hålrummet dimensionellt kan fortfarande vara svår att bearbeta om låsgeometrin eller yttillståndet är olämpligt. Utvärderingen bör därför omfatta avsedd utrustning och produktionsparametrar.
07Tillverkningsprocesser bakom konsistenta profiler
Extruderingstillverkning omvandlar en förstärkt polymerblandning till en kontinuerlig profil med ett definierat tvärsnitt. Stabil produktion kräver kontroll av inkommande material, blandningsförhållanden, extruderingsparametrar, kylning, formning och skärning.
Råmaterialberedning
PA66-harts och glasfiber är de huvudsakliga materialen i den förstärkta massan. Inkommande materialkontroller kan innefatta smältflödesindex, glasfiberhalt och fukttillstånd. Dessa faktorer påverkar smältbeteendet, fiberfördelningen och konsistensen hos den färdiga profilen.
Fuktkontroll är särskilt viktigt vid bearbetning av polyamid. Materialhantering och torkning bör vara lämpliga för hartset och produktionsförhållandena. Felaktig förberedelse kan påverka ytans utseende och bearbetningsstabilitet.
Twin-Screw Extrudering
Twin-screw extrudering används för att bearbeta och forma armerade termoplastiska föreningar. Skruvkonfigurationen och driftsförhållandena påverkar materialblandning, smältrörelse och fiberfördelning. En lämplig form bildar då den erforderliga tvärsnittsgeometrin.
Kylning och formning
Efter att ha lämnat formen, passerar den extruderade profilen genom en kontrollerad kylnings- och formningsprocess. Temperatur, draghastighet och kylförhållanden påverkar dimensionsstabiliteten. Om dessa parametrar inte är balanserade kan profilen uppvisa dimensionsvariationer, deformationer eller ytdefekter.
Fiberorientering och skärning
Glasfiberorienteringen påverkas av materialflödet genom extruderingssystemet och formen. Det bidrar till de riktade mekaniska egenskaperna hos den färdiga profilen. När sektionen har kylts och stabiliserats ger precisionsskärningen den nödvändiga leveranslängden.
- Materialförberedelse:Kontrollera hartsets skick, glasfiberhalt och fukt före bearbetning.
- Sammansatt utfodring:Upprätthåll stabila utfodrings- och materialblandningsförhållanden.
- Extrudering gjutning:Använd lämplig form och kontrollerade extruderingsparametrar för att bilda sektionen.
- Kylning och formning:Stabilisera profilen samtidigt som du kontrollerar temperatur och draghastighet.
- Dimensionell inspektion:Granska tvärsnittsmått och yttillstånd under produktionen.
- Precisionsskärning:Kapa den färdiga profilen till överenskommen leveranslängd och inspektera det slutliga utseendet.
För lämpliga specifikationer kan raka remsor levereras med 6 meter per styck, medan kompatibla lindade profiler kan levereras med 500 meter per rulle. Lämplig form beror på sektionens geometri, hanteringskrav och nedströms bearbetningsmetod.
08Kvalitetsinspektion och viktiga testartiklar
Kvalitetsutvärdering bör omfatta materialegenskaper, dimensionsnoggrannhet, mekaniskt beteende och den färdiga profilens tillstånd. Ett enda test kan inte representera alla krav på ett termiskt brytsystem av aluminium. Inspektionskriterier bör kopplas till den avsedda applikationen och den tekniska specifikation som överenskommits för produkten.
Inkommande materialkontroller
Inkommande inspektion kan granska hartsidentifiering, smältflödesbeteende, glasfiberhalt och fukt. Konsekventa råvaror ger en mer stabil grund för extrudering och färdig profilkontroll.
Pågående inspektion
Under tillverkningen kan tvärsnittsmått och yttillstånd kontrolleras med definierade intervall. Registrering av processparametrar hjälper till att identifiera variation och stödjer produktionsspårbarhet. Inspektionspunkter kan omfatta bredd, höjd, tjocklek, profilform och synliga ytdefekter.
Laboratorieutvärdering
Beroende på specifikationen kan laboratorietester inkludera densitet, Shore-hårdhet, longitudinell och tvärgående draghållfasthet, vattenbeständighet, termisk åldring och linjär expansionsegenskaper. Den tillämpliga testmetoden och konditioneringskraven bör definieras innan resultaten jämförs.
Besiktning av färdig produkt
Före leverans kan färdiga remsor kontrolleras för utseende och mått. Förpackning och hantering bör också skydda profilen från böjning, kontaminering och onödiga mekaniska skador. En engelsk inspektionsrapport kan stödja teknisk kommunikation och inkommande kvalitetsgranskning.
| Besiktningsobjekt | Vad den utvärderar | Varför det spelar roll |
|---|---|---|
| Glasfiberinnehåll | Förstärkningsandel i föreningen | Stöder materialkonsistens och specifikationskontroll |
| Dimensionell inspektion | Bredd, höjd, tjocklek och tvärsnitt | Bekräftar passformen med aluminiumhålet |
| Shore hårdhet | Motstånd mot indrag under en definierad metod | Tillhandahåller en väsentlig egenskap för specifikationsgranskning |
| Draghållfasthet | Longitudinellt och tvärgående mekaniskt beteende | Hjälper till att utvärdera hanterings- och monteringskrav |
| Vattentålighet | Beteende under definierad fuktexponering | Stöder utvärdering för den avsedda tjänstemiljön |
| Termisk åldrande | Egenskapsförändringar efter definierad värmeexponering | Hjälper till att bedöma materialstabilitet under testförhållanden |
| Linjär expansion | Dimensionell förändring med temperaturen | Användbar för att överväga profilpassning över temperaturförändringar |
Testresultaten ska tolkas med hjälp av relevant metod, provberedning, konditionering och acceptanskriterier. En meningsfull kvalitetsspecifikation identifierar både egenskapen som testas och villkoren under vilka resultatet erhålls.
09Tillämpningar i fönster, dörrar och gardinväggar
Förstärkta polyamidprofiler används i en rad arkitektoniska aluminiumsystem. Sektionsdesignen och de mekaniska kraven varierar med ramstrukturen, öppningskonfigurationen och monteringsprocessen.
Fönster i aluminium
I termiskt krossade fönsterkarmar och bågar separerar listen invändiga och exteriöra aluminiumsektioner. Dess tvärsnitt måste matcha karmen och bågens hålrum samtidigt som lämpligt ingrepp bibehålls under monteringen. Fönstersystemdesigners överväger också ramdjup, glasarrangemang, vädertätning och dränering.
Aluminiumdörrar
Dörrprofiler kan uppleva upprepad drift och mekanisk belastning runt gångjärn, lås och anslutningssektioner. Det termiska brottet måste passa aluminiumprofilen och förbli stabilt under tillverkning och användning. Den kompletta dörrdesignen bestämmer önskad sektionsgeometri och mekaniska specifikationer.
Gardinväggssystem
Inramning av gardinväggar inkluderar vanligtvis vertikala stolpar och horisontella akterspegel. Termiska brottsektioner är inbyggda i kompatibla aluminiumkomponenter för att separera inre och yttre metalldelar. Profildimensioner, anslutningsdetaljer och strukturella krav måste beaktas tillsammans.
Andra arkitektoniska aluminiumprofiler
Speciella arkitektoniska extruderingar kan använda icke-standardiserade kavitetsformer eller dimensioner. I dessa fall kan en profil utvecklad kring extruderingsritningen hjälpa till att möta specifika ingrepps- och separationskrav. Designprocessen bör inkludera aluminiumgeometrin och monteringsmetoden från början.
Fönsterbågar och bågar
Används mellan kompatibla inre och yttre ramsektioner av aluminium.
Dörrramssystem
Designad kring spårstrukturen och de mekaniska behoven hos dörrprofiler.
Gardinväggsstolpar
Appliceras i vertikala ramsektioner med lämpliga termiska hålrum.
Gardinvägg akterspegel
Anpassad till horisontella aluminiumsektioner och deras monteringskrav.
10Skräddarsydd profilutveckling och teknisk koordinering
Inte varje aluminiumsträngsprutning använder en standard termisk brytningsgeometri. En skräddarsydd profil kan behövas när hålrumsdimensioner, låsstruktur eller erforderlig separation skiljer sig från vanliga sektioner. Utvecklingsprocessen bör börja med en tydlig förståelse av den mottagande aluminiumprofilen.
Information för profilutvärdering
En extruderingsritning av aluminium är en användbar utgångspunkt eftersom den visar håligheten och låsdetaljerna som bestämmer den önskade profilformen. Dimensionsinformation bör identifiera kritiska bredder, höjder, väggsektioner, spåröppningar och toleranser.
Det är också användbart att definiera avsedd monteringsmetod, produktionsutrustning, erforderlig remslängd och eventuella speciella krav på utseende eller förpackning. Dessa detaljer minskar osäkerheten under profilutvärdering och verktygsutveckling.
Typiska anpassningsalternativ
- Tvärsnitt:I-Type, C-Type, T-Type eller en specialformad design.
- Mått:Anpassad bredd, höjd, tjocklek och låsdetaljer.
- Färg:Färgval enligt överenskommet material och produktionsspecifikation.
- Längd:Raktskurna längder eller lämpliga lindade tillförselformer.
- Identifiering:Lasermärkning där så krävs enligt produktspecifikationen.
- Förpackning:Förpackningsarrangemang lämpade för lagring, transport och produktionshantering.
Utvecklingsarbetsflöde
- Ritningsrecension:Granska aluminiumtvärsnittet, dimensionerna och låsgeometrin.
- Profilbedömning:Bekräfta den önskade remsektionen och identifiera kritiska matchande dimensioner.
- Förberedelse av verktyg:Utveckla eller justera extruderingsmunstycket för det specificerade tvärsnittet.
- Provextrudering:Utvärdera den bildade profilen och se över dess dimensionella egenskaper.
- Dimensionsbekräftelse:Kontrollera profilen mot överenskommen ritning och tekniska krav.
- Produktionsarrangemang:Bekräfta den slutliga specifikationen, inspektionskraven och leveransformuläret.
Den tekniska samordningen bör fortsätta under utvecklingsstadierna. Om införandet är svårt, sprickbildning uppstår eller skjuvhållfastheten är otillräcklig kan undersökningen behöva ta hänsyn till materialtillstånd, profilgeometri, spårdimensioner och monteringsparametrar tillsammans.
11En praktisk urvalschecklista för tillverkare
Produktvalet är mer tillförlitligt när materialkrav och aluminiumprofilsdetaljer granskas som en specifikation. Följande checklista kan hjälpa ingenjörs- och inköpsteam att organisera den information som behövs innan de bekräftar en profil.
Material och förstärkning
- Bekräfta PA66-basmaterialet och den specificerade 25 % glasfiberförstärkningen.
- Granska materialtillstånd och relevant bearbetningsinformation.
- Identifiera de mekaniska egenskaper som krävs för den avsedda monteringen.
Profilgeometri och dimensioner
- Bekräfta tvärsnittstypen och alla kritiska dimensioner.
- Jämför bandgeometrin med aluminiumhåligheten och spårstrukturen.
- Definiera dimensionstoleranser för de funktioner som styr passform och låsning.
Tillverknings- och kvalitetskrav
- Granska extruderingskonsistens och dimensionella inspektionsarrangemang.
- Identifiera tillämpliga mekaniska, termiska och miljömässiga testkrav.
- Bekräfta inspektion av färdig produkt och rapporteringsförväntningar.
Ansöknings- och leveransdetaljer
- Identifiera om profilen är avsedd för fönster, dörrar, gardinväggar eller annat aluminiumsystem.
- Ange vilken insättnings- eller rullformningsprocess som används av aluminiumprofiltillverkaren.
- Bekräfta nödvändiga längder, leveransformulär, förpackning och produktidentifiering.
PA66 GF25 Thermal Break Stripsbör i slutändan väljas enligt de tekniska kraven för aluminiumsystemet. En materialbeteckning är en viktig utgångspunkt, men framgångsrik integration beror på förhållandet mellan sammansättningens egenskaper, tvärsnitt, dimensionsnoggrannhet och monteringsförhållanden.
12Vanliga frågor
Vad betyder PA66 GF25?
PA66 hänvisar till polyamid 66, en teknisk termoplast. GF25 indikerar att föreningen innehåller 25 viktprocent glasfiber. Förstärkningen ökar styvheten och stödjer dimensionsstabiliteten jämfört med en oförstärkt PA66-blandning.
Varför tillsätts glasfiber till termiska brytprofiler i polyamid?
Glasfiber förstärker polymermatrisen och förbättrar styvhet och dimensionskontroll. Dessa egenskaper är användbara när profilen måste bibehålla sitt tvärsnitt och motstå krafter under införande, rullning och hantering.
Vilken är huvudfunktionen hos en termisk brytremsa?
Den separerar inre och yttre aluminiumsektioner och avbryter den direkt ledande banan genom metallramen. Det färdiga systemets prestanda beror också på ramgeometri, glas, tätningar och installationsdetaljer.
Vad är skillnaden mellan I-Type-, C-Type- och T-Type-profiler?
De har olika tvärsnittsgeometrier utformade för olika kavitetsstrukturer i aluminium. I-Type-profiler är i allmänhet raka, C-Type-profiler använder krökt eller stegvis ingreppsgeometri, och T-Type-profiler har en huvud- och skaftkonfiguration. Kompatibiliteten måste bekräftas mot den faktiska extruderingsritningen.
Hur kan tillverkare bekräfta de korrekta remsmåtten?
Gå igenom ritningen av aluminiumprofilen och jämför kavitetsbredd, djup, spårstruktur, låsdetaljer och erforderlig separation med det föreslagna bandtvärsnittet. Den avsedda införings- eller rullningsprocessen bör också beaktas.
Vilka applikationer använder förstärkta polyamid termiska brottprofiler?
Vanliga applikationer inkluderar termiskt krossade aluminiumfönster, dörrar, gardinväggsstolpar, akterspegel och andra arkitektoniska aluminiumextruderingssystem. Den erforderliga profilen beror på kavitetsdesign och mekaniska krav för varje system.
Vilka tester är relevanta för termisk brytremskvalitet?
Beroende på specifikationen kan utvärderingen inkludera densitet, Shore-hårdhet, longitudinell och tvärgående draghållfasthet, vattenbeständighet, termisk åldring, linjär expansion, dimensionell inspektion och ytkontroller. Testmetoder och acceptanskriterier bör överenskommas i förväg.
Kan specialformade profiler utvecklas?
Ja. En specialformad sektion kan utvecklas runt aluminiumprofilritningen och dess kritiska mått. Utvecklingsprocessen inkluderar vanligtvis profilgranskning, verktygsförberedelse, provextrudering, dimensionsbekräftelse och godkännande av produktionsspecifikationer.
Finns raka och lindade leveransformulär tillgängliga?
Leveransform beror på profilens geometri och specifikation. Raka lister kan levereras med 6 meter per styck medan lämpliga profiler kan levereras i 500-metersrullar. Lämplig blankett bör bekräftas för den valda sektionen.
Vilken information bör förberedas innan du begär en offert?
Förbered aluminiumprofilritningen, erforderliga remsmått, tvärsnittsdetaljer, materialspecifikation, monteringsmetod, mållängd och eventuella inspektions- eller förpackningskrav. Dessa detaljer hjälper till att klargöra den tekniska omfattningen innan produktionen arrangeras.
Letar du efter en termisk brytprofil som passar ditt aluminiumsystem?
Dela din aluminiumprofilritning, nödvändiga dimensioner och monteringsdetaljer för att diskutera en lämplig polyamidsektion. Vårt team kan hjälpa till att granska tvärsnittet, materialspecifikationen och tekniska krav för din applikation.
Kontakta oss för att diskutera dina kravTeknisk koordinering för aluminiumfönster, dörrar, gardinväggar och kundanpassade extruderingsprofiler.
Tillverkad avJinxing· Förstärkta termiska brytprofiler i polyamid